Jeg har fått maskinen og brukt den i 2 uker, til nå går treslipemaskinen veldig bra, jeg er bekymret for operasjonen før kjøp, men tusen takk for servicen som STYLECNC laget ga meg.
2026 beste CNC treslipemaskin til salgs
Sist oppdatert: 2026-07-09 09:20:17
2026 beste CNC treslipemaskin brukes til sliping og polering av finerplater, MDF, primerplate, treprodukter, WPC, og du kan kjøpe CNC treslipere for salg til kostpris på STYLECNC.


- Merke - STYLECNC
- Modell - STM1300-4S
- Maker - Jinan Style Machinery Co., Ltd.
- Tabellstørrelse - 1300mm x Ubegrenset
$5,200 - $8,800 for Basic- og Pro-utgaver
- 360 enheter på lager tilgjengelig for salg hver måned
- Oppfyller CE-standarder for kvalitet og sikkerhet
- Ett års begrenset garanti for hele maskinen (utvidede garantier tilgjengelig for større deler)
- 30-dagers pengene-tilbake-garanti for kjøpet ditt
- Gratis livstids teknisk støtte for sluttbrukere og forhandlere
- På nett (PayPal, Alibaba) / Frakoblet (T/T, debet- og kredittkort)
- Global logistikk og internasjonal frakt til hvor som helst
Hva er CNC treslipemaskin?
CNC treslipemaskin er en type automatisk trebearbeidingsverktøy som bruker sandrulle, trykkruller og automatisk matesystem for å slipe og polere overflaten av treprosjekter. Det er også kjent som CNC tresliper, som hovedsakelig er rettet mot trepanelforedlingsindustri, gulv- og veggpanelforedlingsindustri, bambus- og trehåndverksindustri, bambus- og trelekeforedlingsbedrifter. Den har funksjonene enkel betjening, høy grad av automatisering, høy produksjonseffektivitet, moden og stabil teknologi og komplette støttefasiliteter. Den kan kobles perfekt til automatiske CNC-maskiner for å danne ulike automatiske produksjonslinjer.

Sliping og polering er synonyme begreper, og begge refererer til fysisk fjerning av materialer og gjenstander som er ujevn, ujevn tykkelse, og som ikke oppfyller prosesskravene, gjennom slipeduk, slipeskive, sandpapir, skurepute, ikke-vevd poleringsskive, etc. Det er mer jevnt og flatt, og tykkelsen er jevn. Det er en metode for å få den til å oppfylle standarden. Den brukes i produksjon av ulike finérprosesser, produksjon av standard konstruksjonsdeler, leketøyshåndverksindustrien, dekorasjons- og møbelindustrien, gulv- og veggpanelbyggematerialeindustrien.
Som navnet tilsier, er en sliper det mekaniske utstyret som brukes for å fullføre slipearbeidet. Det involverer et bredt spekter av bransjer og har et bredt utvalg av kategorier. Imidlertid kaller folk i bransjen generelt utstyret med et automatisk matesystem som en sliper, og de andre kalles båndmaskiner, slipemaskiner og polermaskiner.

CNC treslipemaskin funksjoner og fordeler
1. Maskinstrukturens design er rimelig, enkel og vakker, som vedtar laserskjæreprosessen av toppmerke, arbeidsstykkets første syltningsrust, tørrpulvervarmende jevnt belegg.
2. Matehastigheten og tykkelsen på slipemaskinen kan justeres tilstrekkelig.
3. Rimelig design: uavhengig drift av skapet, praktisk bruk og vedlikehold.
4. Den CNC-maskin har tykkelsesjusteringsfunksjon, som kan oppnå rask posisjonering av platetykkelsen, både nøyaktig produksjon, men også forbedre produksjonseffektiviteten betraktelig.
5. Slipemaskinen med høy kvalitet og stabilitet er enkel å kontrollere.
6. CNC-maskinen vil ta plassen til tradisjonell håndarbeidssliping og den kan implementere polering på både over- og undersiden, noe som har forbedret produksjonseffektiviteten betraktelig.
7. Produktene som poleres av CNC-maskinen har god flathet på overflaten, og forbereder seg godt på neste belegg.
4S: Horisontal spiralvals * 2 stk + skiveslipevals * 2 stk
6S: Horisontal spiralvals * 2 stk + skiveslipevals * 2 stk + vertikal spiralvals * 2 stk
8S: Horisontal spiralvals * 2 stk + skiveslipevals * 4 stk + vertikal spiralvals * 2 stk
CNC-applikasjoner for treslipemaskiner
CNC treslipemaskin er egnet for flat eller formet buet platetype, trelinjetrekategori, som massivtredører, komposittdører, økologiske kategorier, kjøkkendørpaneler, tregulv, bord og stolpaneler, baderomsmøbelserier, er mye brukt i finerplater, MDF, primerplater, antikk tremønsterplate, treprodukter, overflatematerialer, grovsliping, trematerialer, WPC-sliping, tre.
Tekniske parametere for CNC treslipemaskin
| Modell | STM1000-4S | STM1300-8S |
|---|---|---|
| Maks panelbredde | 1000mm | 1300mm |
| Arbeidstykkelse | 3-110mm | |
| Arbeidslengde | ≥ 380mm | |
| Motorhastighet | 0–800 o/min (frekvens) | |
| Lastehastighet | 3-15m/ Min | |
| Total motoreffekt | 8.5KW | 9KW |
| Overdimensjonert maskin | 2.7 * 1.7 * 1.7m | 2.7 * 2.0 * 1.7m |
| Driftsspenning | 380V / 50Hz | |
CNC Treslipemaskin detaljer
2 rå slipevalser med skive yter godt på komplekse overflater med ustandard form, blandet horisontal/vertikal struktur og ujevn dybde.
Den gir lett sliping med små børster og flere ark, noe som resulterer i minimal avsliping av materiale.

Den horisontale spiralvalsen er en enkelt valse på tvers av maskinen. Den gir utmerket avgradingsytelse på flate paneler, med sterk slipekraft, justerbar hastighet og høy effektivitet.

Vertikal spiralvals er ideell for etterbehandling av ujevne overflater med vertikale trestrukturer. Den beveger seg og opererer i lengderetningen.

Kombinasjon av forskjellige slipeverktøy oppnår perfekte resultater for arbeidsstykker med forskjellige komplekse former og mønstre.


CNC tresliperprosjekter
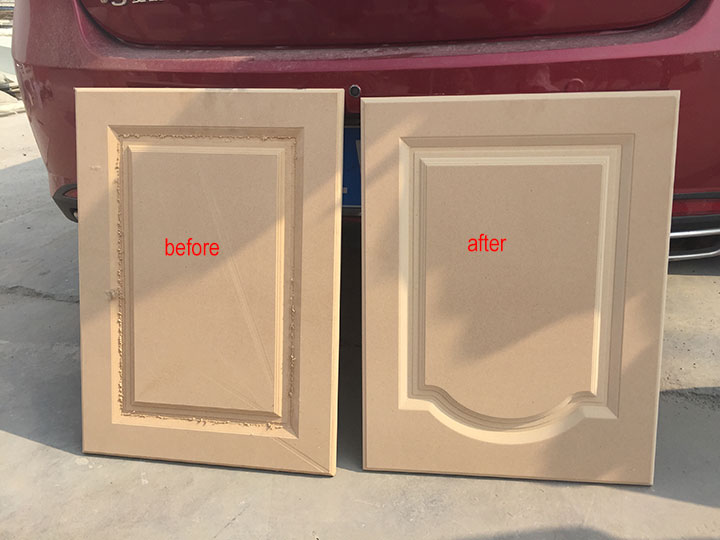
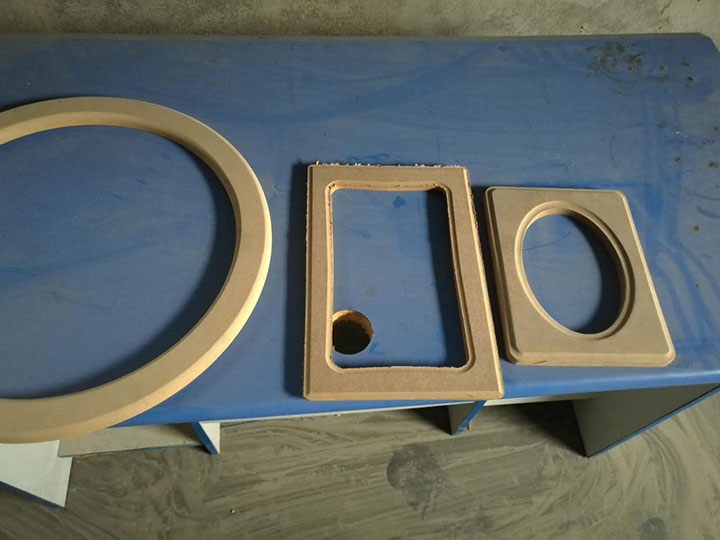
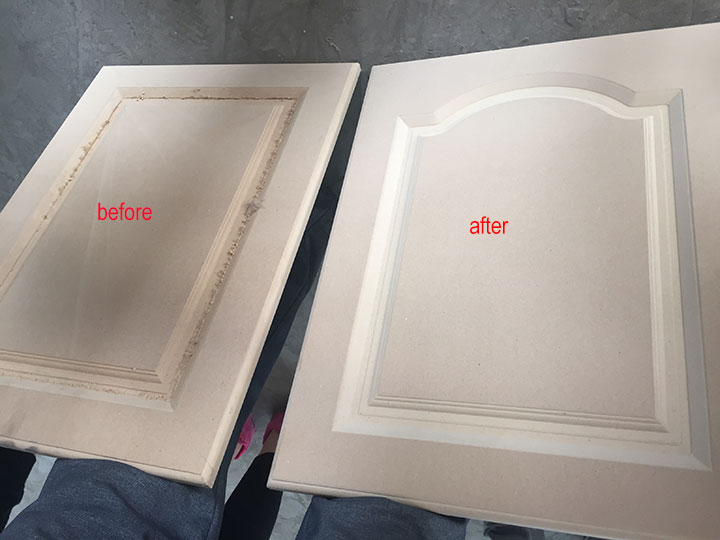
Sikker operasjonsprosedyre (SOP)
1. Operatøren må være kjent med maskinens ytelse, bruk og driftsforholdsregler før bruk. Det er strengt forbudt for nybegynnere å betjene maskinen alene, og ikke-relatert personell har ikke lov til å nærme seg maskinen.
2. Operatøren skal ikke ha på seg klær som lett kan involveres i maskinen (som slips, halskjeder, løse klær osv.). For de med langt hår, vennligst krøll håret, trekk opp eller bruk hette, og det er strengt forbudt å bruke hansker for å betjene maskinen.
3. Ikke demonter sikkerhetsanordningen på slipemaskinen etter ønske, og ikke plasser gjenstander som ikke fungerer på arbeidsbenken, slik som skiftenøkler, for å forhindre at fremmedlegemer setter seg fast og forårsaker skade på maskinen.
4. Før du slår på strømbryteren, sørg for å bekrefte at alle brytere er i AV-posisjon. Før normal bruk, kontroller renheten og skarpheten til slipebeltet, og kontroller om monteringsretningen til slipebeltet er riktig (pilen på baksiden av slipebeltet peker i samme retning som gummihjulet), om spesifikasjonene til slipebeltet er passende, om beltesvingningen er moderat, om beltet er moderat eller stramt, om beltet er moderat eller stramt. transportbåndet er middels stramt, og om høvelbladet er montert riktig og fast.
5. Alle beskyttelsesdeksler må ikke fjernes før behandling. Du må først avgjøre om størrelsen på treet er innenfor bearbeidingsområdet til maskinen, og justere riktig bearbeidingstykkelse. Hvis treverket er for tykt, vil transportbåndet bli sittende fast og ødelagt. Kun dette utstyret Det kan brukes til sliping av tre med jevn tykkelse. Den kan ikke brukes til horisontal korreksjon av trebøyning, og trekantet, diamant- og bueformet tre kan ikke bearbeides. Pass på å ta hensyn til arbeidsstykket uten metall og annet tilbehør for å unngå skade på maskinen.
6. Under normal drift, vær oppmerksom på den elektriske belastningen på amperemeteret når som helst for å forhindre at maskinen snubler eller at sandpapiret blir overveldet på grunn av maskinens overbelastning, noe som resulterer i sprekkdannelse eller brudd på slipebåndet. Korrigeringsmetode: 1. Senk hastigheten på slipebåndet; 2. Bytt ut sandpapiret med grovere korn; 3. Hev posisjonen til gummihjulet eller slipeplaten for å redusere mengden sliping.
7. Når operatøren arbeider, når arbeidsstykket er plassert på transportbåndet, skal hendene hans forlate umiddelbart, og arbeidsstykket skal være jevnt plassert på transportbåndet, slik at slipebåndet og gummihjulet blir jevnt belastet for å unngå ensidig slitasje og forkorte tiden mellom slipebåndet og gummihjulet. Gjeldende liv.
8. Bruk datamaskinens digitale løftekontroll for å justere overflaten på slipemaskinen. Justering av bordet er strengt forbudt utenfor justeringsområdet til kontrolleren. Det er ikke tillatt å manuelt justere bordets h8 uten tillatelse, for ikke å føre til at bordet vippes eller at dataene til løftekontrolleren blir feil. Hastigheten på transportbåndet er trinnløst variabel. Justering, hastigheten skal justeres mens maskinen går.
9. Etter at arbeidet er fullført, sørg for å rydde opp innsiden av maskinen. Når du rengjør interiøret, sørg for å fjerne sandpapiret. Når rengjøringen er fullført, setter du på sandpapiret igjen. Det anbefales å slappe av slipebåndet etter at arbeidet er fullført for å unngå gradvis avslapning av slipebåndet på grunn av langvarig spenning.
10. Nye ansatte må være opplært før de kan betjene maskinen, og før den ansatte er fullt kjent med maskinens ytelse, må de være i følge med en gammel ansatt, og ikke operere alene. Dersom operatøren ønsker å forlate stillingen på grunn av noe, må han først slå av maskinen, for å unngå å prate med andre under operasjonen.
Feilsøking
Under driften av maskinen oppstår det ofte noen feil, men disse bør elimineres i tide, men ved feil håndtering kan det påvirke produksjonen og øke kostnadene. Dette krever at operatøren er kjent med driftsforskriftene, dyktig drift og rettidig eliminering. Noen feil er ikke alvorlige når de oppdages, men hvis de ikke håndteres forsvarlig vil de forårsake store feil og påvirke produksjonen alvorlig. Følgende er en analyse av vanlige feil ved CNC treslipemaskiner.
1. Belteavviket skyldes vanligvis feil justering. Normal beltesvingning bør være 15-20mm i sving, 15-20 ganger per minutt i svingfrekvens, moderat i svinghastighet og konsekvent i svinghastighet. Hvis den er i en unormal tilstand, over en lengre periode, kan det oppstå avvik, spesielt hvis hastigheten på inn- og utsvinging er inkonsekvent, er det mer sannsynlig at det forårsaker unormal nedstenging; den fotoelektriske bryteren er skadet, magnetventilen er skadet og den svingende sylinderen er skadet. Dårlig støvoppsamling og høy støvkonsentrasjon vil påvirke normal drift av fotocellen, og også føre til at beltet avviker; det skadede tilbehøret bør skiftes ut i tide for å forbedre støvfjerningseffekten.
2. Grensebryterfeil, det er grensebrytere på begge sider av slipebåndet. Når slipebåndet svinger ut av posisjon og avviker til den ene siden, berør grensebryteren, slipebåndet frigjøres, og hovedmotoren stopper automatisk, noe som effektivt kan beskytte slipebåndet. Når grensebryteren svikter, kan det forårsake skade på slipebåndet, gnister fra friksjonsrammen og til og med brann. Derfor bør grensebryteren alltid kontrollere om funksjonen er pålitelig.
3. Slipebåndet er rynket. Når slipebeltet er skrukket, kan det ikke lenger brukes. Generelt er det 3 muligheter for rynking av slipebåndet: forårsaket av slitasje på sliperullen og strekkvalsen, sliping og reparasjon av valsen; Det kan behandles ved å tørke og tørke; overflaten på sandvalsen er rusten og ru hvis slipemaskinen ikke brukes på lang tid, og beltets sving er vanskelig å forårsake en tendens. På dette tidspunktet bør valsen avrustes eller poleres med finere sandpapir.
⒋Brukket av slipebåndet og bruddet på slipebåndet er hovedsakelig forårsaket av avviket til slipebåndet, eller det butte slipebåndet erstattes ikke i tide, eller slipebelastningen er for stor, eller den harde gjenstanden påtreffes under slipeprosessen, eller kvaliteten på selve slipebåndet er forårsaket. Slipebåndet bør unngås så langt som mulig, ellers kan det forårsake brann. Når strømmen er unormal, bør det observeres om slipebåndet har blitt sløvt, og i så fall bør det skiftes ut i tide.
5. I justeringen av slipemaskinen er det nødvendig å justere mottrykksfjæren til den øvre transportvalsen til 2-tredjedeler (en tredjedel gjenstår), og intervallet mellom den øvre transportvalsen og den nedre transportvalsen skal være lik Tykkelsen på den passerte platen er mindre enn 3.5mm or 1mm, ellers vil det føre til at platen avviker eller sklir. I alvorlige tilfeller vil det føre til tilbakeslag, noe som kan skade personlig sikkerhet.
6. Størrelsen på slipeplaten endres etter at slipebåndet er skiftet, og posisjonen til utkragingen til slipemaskinen svinger mye når låseblokken løsnes eller låses, som normalt skal være innenfor 0.5mm. Hvis den er for stor, når låseblokken låser utkragingen, vil forskjellen i låsekraften føre til en forskjell i repeterbarheten til utkragingen, noe som fører til at størrelsen på slipeplaten svinger, noe som direkte påvirker slipenøyaktigheten til slipemaskinen. Når utkragingsfeilen er for stor (mer enn 0.5mm), skal festeboltene til låseblokken skrus ut og justeres riktig. Samtidig, når slipebeltet byttes ut, skal låsekraften til låseblokken være den samme.
7. Når transportvalsen roterer periodisk eller ikke roterer når bilen er tom, kan situasjonen ovenfor generelt ikke observeres. Den finnes først når bilen er tom. Årsaken er at snekkegiret er delvis eller helt slitt under nedbremsingen av snekkegiret som overfører kraften. Selv om det ikke vil påvirke arbeidet, vil andre snekkegir forkorte levetiden og forårsake større tap på grunn av den økte arbeidsbelastningen. Derfor, så snart denne tilstanden er funnet, bør den erstattes umiddelbart.
8. Unormal vibrasjon i hovedlagersetet. Under normale omstendigheter er vibrasjonen i hovedlagersetet svært liten, og en erfaren operatør kan vurdere om det er normalt ved å berøre det. Generelt er det ingen betingelse for å måle det med et instrument på stedet, men det kan bedømmes ved å sammenligne det med andre lagerseter, eller det kan bedømmes ut fra overflaten av slipebrettet. dårlig å dømme. Når det er unormal vibrasjon av lagersetet, kan det vurderes at det er 2 årsaker. Den ene er at lageret er skadet, så lenge lageret skiftes, det andre er at kontaktrullen er slitt og tapt, og den opprinnelige dynamiske balansen blir ødelagt, noe som resulterer i unormal vibrasjon. Denne situasjonen må være Fjern sandvalser for service.
9. Hoveddrivremmen glir. I noen typer slipemaskiner brukes høyhastighets flate belter. Denne overføringsformen er teoretisk mer effektiv enn kileremoverføringen. Ved faktisk bruk vil det imidlertid være belteavvik eller glidning, som hovedsakelig er forårsaket av feil justering. Den bør justeres i strengt samsvar med kravene til belteforlengelseshastigheten på 1.5-2%, og tettheten på begge sider av beltet skal være konsistent. Etter at justeringen er fullført i henhold til kravene, bør en prøveoperasjon utføres, spesielt når strømmen til hovedmotoren plutselig øker, observer om beltet avviker.

Kunder sier - Ikke ta ordene våre som alt. Finn ut hva kunder sier om våre produkter og tjenester de har kjøpt, eid eller opplevd.
Joseph
Relaterte Stories



Relaterte produkter