Applikasjoner og planer for metalllaserskjæremaskiner
Finn gratis lasermetallskjæremaskinprosjekter, prøver, planer og applikasjoner som den beste referansen for deg for å kjøpe en rimelig metalllaserskjærer.
Høyeffekts fiberlaserskjærer vedtar Tyskland IPG fiberkilde med energibesparelse, lav kostnad, god kompatibilitet, sterk stabilitet, utmerket prosesseringsevne.


En fiberlaserskjærer er en ny type høypresisjon laserskjæresystem i metall som bruker en CNC-kontroller til å drive laserhodet til å kutte metaller med den utformede layoutfilen for å automatisere metallproduksjon i små bedrifter og industriell produksjon. Fra 1mm rustfritt stål, til over 100mm karbonstål, og til og med svært reflekterende metaller som messing, kobber, aluminium, gull og sølv, kan det enkelt skjære gjennom for å skape jevne konturer med forskjellige arbeidsgasser, inkludert luft, nitrogen og oksygen. Enten det er metallplater, rør eller spesialprofiler, har fiberlasermaskiner muligheten til å kutte ut presise og rene former.
Fiberlaserkuttere kan enkelt kutte karbonstål alt fra 1mm til over 200mm ved hastigheter fra 0.12m/min til 100m/min, med valgfrie potenser fra 1,000W og opptil 60,000W, og arbeidsgassalternativer inkluderer luft, oksygen, nitrogen og blandede gasser.
| Materiale | Gass | Tykkelse (mm) | Hastighet (m/min) | |||||
|---|---|---|---|---|---|---|---|---|
| 6000W | 8000W | 12000W | 15000W | 20000W | 30000W | |||
| Karbonstål | Air | 1 | 35.0-42.0 | 38.0-45.0 | 45.0-60.0 | 50.0-70.0 | 60.0-100.0 | 70.0-100.0 |
| 2 | 20.0-28.0 | 25.0-35.0 | 35.0-48.0 | 45.0-52.0 | 50.0-70.0 | 60.0-73.0 | ||
| 3 | 8.0-15.0 | 18.0-25.0 | 25.0-38.0 | 30.0-40.0 | 45.0-52.0 | 50.0-57.0 | ||
| 4 | 7.0-12.0 | 15.0-18.0 | 18.0-26.0 | 25.0-29.0 | 30.0-40.0 | 35.0-43.0 | ||
| 5 | 5.0-9.0 | 10.0-12.0 | 12.0-20.0 | 18.0-23.0 | 23.0-28.0 | 25.0-30.0 | ||
| 6 | 3.0-6.0 | 8.0-9.0 | 9.0-13.0 | 13.0-19.0 | 18.0-23.0 | 19.0-26.0 | ||
| 8 | 5.0-5.5 | 6.0-8.0 | 8.0-12.0 | 12.0-16.0 | 14.0-18.0 | |||
| 10 | 5-6.5 | 6.0-8.5 | 11.0-13.0 | 12.0-14.0 | ||||
| 12 | 4.0-4.6 | 5.0-6.0 | 7.0-10.0 | 10.0-12.0 | ||||
| 16 | 4.5-5.5 | 6.5-7.0 | 8.0-8.5 | |||||
| 20 | 2.7-3.2 | 4.5-5.5 | ||||||
| 22 | 2.9-3.5 | |||||||
| 25 | 2.0-3.2 | |||||||
| NXNUMX | 1 | 35.0-48.0 | 60.0-70.0 | 66.0-80.0 | 70.0-90.0 | 80.0-95.0 | 95.0-100.0 | |
| O₂ | 2 | 6.0-8.25 | 6.8-7.2 | 7.2-7.8 | 7.5-8.2 | 7.8-8.5 | 8.0-10.0 | |
| 3 | 4.0-5.5 | 4.8-5.5 | 5.2-5.8 | 5.5-6.0 | 5.8-6.3 | 6.0-7.0 | ||
| 4 | 3.5-5.0 | 3.8-4.3 | 4.2-4.6 | 4.5-5.2 | 4.8-5.5 | 5.0-6.5 | ||
| 5 | 3.0-4.2 | 3.3-4.3 | 3.8-4.7 | 4.0-5.0 | 4.3-4.8 | 4.5-5.0 | ||
| 6 | 2.6-3.5 | 3.0-3.4 | 3.5-4.0 | 3.8-4.3 | 4.0-4.5 | 4.2-4.8 | ||
| 8 | 2.0-2.8 | 2.3-3.0 | 2.6-3.3 | 2.8-3.5 | 3.0-3.6 | 3.5-4.0 | ||
| 10 | 1.8-2.3 | 2.0-2.5 | 2.5-3.0 | 2.6-3.0 | 2.8-3.2 | 3.0-3.5 | ||
| 12 | 1.6-2.1 | 1.7-2.2 | 2.0-2.3 | 2.5-3.0 | 2.7-3.2 | 2.8-3.4 | ||
| 16 | 0.7-1.0 | 1.2-1.4 | 1.4-1.6 | 1.7-2.0 | 1.9-2.3 | 2.0-2.5 | ||
| 20 | 0.5-0.9 | 1.0-1.1 | 1.2-1.5 (2.1) | 1.3-1.6 | 1.5-1.8 | 1.6-2.0 | ||
| 22 | 0.5-0.7 | 0.9-1.0 | 0.9-1.2 | 1.1-1.3 | 1.3-1.6 | 1.5-1.8 | ||
| 25 | 0.4-0.6 | 0.6-0.7 | 0.6-0.9 | 0.9-1.2 | 1.0-1.4 | 1.3-1.5 | ||
| 30 | 0.3-0.6 | 0.5-0.8 | 0.6-0.8 | 0.8-1.2 | 1.2-1.4 | |||
| 40 | 0.25-0.33 | 0.4-0.7 | 0.7-0.9 | 0.9-1.1 | ||||
| 50 | 0.18-0.2 | 0.2-0.25 | 0.3-0.5 | 0.6-0.8 | ||||
| 60 | 0.18-0.2 | 0.2-0.25 | 0.22-0.28 | |||||
| 70 | 0.18-0.2 | 0.19-0.22 | ||||||
| 80 | 0.12-0.15 | |||||||
| Materiale | Tykkelse (mm) | Hastighet (m/min) | Effekt (watt) | Arbeidsgass |
|---|---|---|---|---|
| Karbonstål | 5 | 28.0-32.0 | 40,000 | N₂/luft |
| 6 | 25.0-28.0 | |||
| 8 | 22.0-24.0 | |||
| 10 | 16.0-20.0 | |||
| 12 | 14.0-17.0 | |||
| 14 | 11.0-13.0 | |||
| 16 | 8.0-9.5 | |||
| 18 | 8.0-8.5 | |||
| 20 | 7.0-8.0 | |||
| 25 | 5.0-5.5 | |||
| 30 | 3.0-4.0 | |||
| 40 | 1.5-2.0 | |||
| 50 | 0.7-1.0 | |||
| 10 | 2.0-2.3 | 6,000 | O₂ (positivt fokus) | |
| 12 | 1.8-2.0 | 7,500 | ||
| 14 | 1.6-1.8 | 8,500 | ||
| 16 | 1.6-1.8 | 9,500 | ||
| 20 | 1.5-1.6 | 12,000 | ||
| 22 | 1.4-1.5 | 18,000 | ||
| 25 | 1.2-1.4 | 18,000 | ||
| 30 | 1.2-1.3 | 18,000 | ||
| 40 | 0.9-1.1 | 26,000 | ||
| 40 (Ikke-Q235) | 0.3-0.6 | 20,000 | ||
| 50 (Ikke-Q235) | 0.3-0.5 | 25,000 | ||
| 50 | 0.8-1.0 | 40,000 | ||
| 60 | 0.6-0.9 | |||
| 70 | 0.5-0.7 | |||
| 80 | 0.4-0.6 | |||
| 90 | 0.3-0.4 | |||
| 100 | 0.2-0.3 | |||
| 12 | 3.2-3.5 | 20,000 | O₂ (negativt fokus) | |
| 14 | 3.0-3.2 | |||
| 16 | 3.0-3.1 | |||
| 20 | 2.8-3.2 | |||
| 25 | 2.4-2.8 | 40,000 | ||
| 30 | 2.4-2.6 | |||
| 35 | 2.3-2.6 | |||
| 40 | 2.0-2.3 | |||
| 50 | 1.2-1.6 | |||
| 60 | 1.0-1.3 | |||
| 70 | 0.6-0.8 |
| Materiale | Tykkelse (mm) | Hastighet (m/min) | Effekt (watt) | Arbeidsgass |
|---|---|---|---|---|
| Karbonstål | 16 | 13.0-14.0 | 60,000 | Blandet gass - (N₂&O₂)/luft |
| 18 | 11.0-12.0 | |||
| 20 | 9.0-10.0 | |||
| 25 | 6.5-7.5 | |||
| 30 | 4.5-5.5 | |||
| 35 | 3.5-4.4 | |||
| 40 | 2.8-3.4 | |||
| 45 | 2.0-2.5 | |||
| 50 | 1.5-2.0 | |||
| 60 | 1.0-1.4 | |||
| 16 | 1.6-1.8 | 12,000 | O₂ (positivt fokus) | |
| 18 | 1.6-1.7 | |||
| 20 | 1.5-1.6 | |||
| 25 | 1.2-1.4 | 20,000 | ||
| 30 | 1.2-1.3 | |||
| 35 | 1.1-1.2 | |||
| 40 | 0.9-1.1 | 25,000 | ||
| 45 | 0.8-1.0 | |||
| 50 | 0.75-0.9 | 30,000 | ||
| 60 | 0.7-0.8 | 50,000 | ||
| 70 | 0.7-0.8 | 60,000 | ||
| 80 | 0.6-0.7 | |||
| 100 | 0.5-0.6 | |||
| 160 | 0.15-0.25 | |||
| 200 | 0.15-0.2 | |||
| 20 | 2.4-3.0 | 15,000 | O₂ (negativt fokus) | |
| 25 | 2.2-2.6 | 30,000 | ||
| 30 | 2.0-2.4 | |||
| 35 | 2.0-2.2 | 35,000 | ||
| 40 | 1.6-2.0 | |||
| 45 | 1.4-1.8 | 40,000 | ||
| 50 | 1.2-1.6 | |||
| 60 | 1.0-1.3 | 60,000 | ||
| 70 | 1.0-1.2 | |||
| 80 | 0.8-1.0 | |||
| 100 | 0.5-0.65 |
Fiberlaserskjæremaskiner er i stand til å skjære rustfritt stål så tynt som 1 millimeter og så tykt som 150 millimeter ved hastigheter så lave som 0.05 meter per minutt og så høye som 100 meter per minutt, med lasereffekter som strekker seg fra 1,000W til 60,000W, og valgfrie arbeidsgasser av N2 og luft.
| Materiale | Gass | Tykkelse (mm) | Hastighet (m/min) | |||||
|---|---|---|---|---|---|---|---|---|
| 6000W | 8000W | 12000W | 15000W | 20000W | 30000W | |||
| Rustfritt stål | Air | 1 | 55.0-70.0 | 65.0-75.0 | 70.0-85.0 | 80.0-95.0 | 83.0-100.0 | 85.0-100.0 |
| 2 | 32.0-45.0 | 40.0-50.0 | 45.0-55.0 | 48.0-55.0 | 55.0-70.0 | 65.0-80.0 | ||
| 3 | 20.0-28.0 | 27.0-33.0 | 30.0-38.0 | 35.0-40.0 | 45.0-52.0 | 55.0-60.0 | ||
| 4 | 13.0-18.0 | 15.0-20.0 | 25.0-30.0 | 25.0-29.0 | 30.0-40.0 | 38.0-45.0 | ||
| 5 | 10.0-15.0 | 12.0-16.0 | 16.0-19.0 | 18.0-23.0 | 23.0-28.0 | 27.0-33.0 | ||
| 6 | 7.0-10.0 | 9.0-11.0 | 13.0-17.0 | 14.0-19.0 | 18.0-23.0 | 24.0-28.0 | ||
| 8 | 4.5-6.0 | 5.5-6.0 | 9.0-11.0 | 8.0-12.0 | 14.0-16.0 | 20.0-24.0 | ||
| 10 | 2.0-3.0 | 4.0-4.5 | 6.5-8.0 | 6.8-8.5 | 9.0-12.0 | 15.0-20.0 | ||
| 12 | 1.4-1.8 | 2.5-3.5 | 5.5-6.0 | 5.5-6.5 | 8.0-10.0 | 12.5-15.0 | ||
| 16 | 0.8-1.0 | 1.3-2.0 | 2.2-2.8 | 4.5-5.5 | 5.5-6.5 | 8.0-9.0 | ||
| 20 | 0.5 | 0.7-1.0 | 1.5-2.0 | 1.9-2.1 | 2.7-3.2 | 4.5-5.5 | ||
| 25 | 0.5-0.8 | 0.8-1.2 | 1.2-1.4 | 1.8-2.5 | 2.5-3.0 | |||
| 30 | 0.25-0.4 | 0.5-0.8 | 0.8-1.0 | 1.4-1.6 | 1.5-2.2 | |||
| 40 | 0.4-0.5 | 0.5-0.8 | 0.8-1.0 | |||||
| 50 | 0.17-0.3 | 0..3-0.4 | 0.3-0.45 | |||||
| 60 | 0.14-0.18 | 0.16-0.2 | ||||||
| 70 | 0.1-0.13 | 0.1-0.15 | ||||||
| 80 | 0.05 | |||||||
| NXNUMX | 1 | 50.0-65.0 | 63.0-66.0 | 70.0-80.0 | 75.0-90.0 | 80.0-100.0 | 82.0-100.0 | |
| 2 | 30.0-40.0 | 40.0-44.0 | 44.0-48.0 | 46.0-50.0 | 50.0-60.0 | 63.0-75.0 | ||
| 3 | 18.0-25.0 | 25.0-28.0 | 28.0-35.0 | 30.0-38.0 | 35.0-45.0 | 52.0-58.0 | ||
| 4 | 10.0-15.5 | 15.0-18.0 | 20.0-26.0 | 22.0-28.0 | 30.0-32.0 | 35.0-43.0 | ||
| 5 | 8.0-13.5 | 12.0-14.0 | 15.0-20.0 | 16.0-22.0 | 24.0-28.0 | 25.0-30.0 | ||
| 6 | 6.0-9.0 | 9.0-9.5 | 11.0-13.0 | 12.0-15.0 | 20.0-25.0 | 22.0-25.0 | ||
| 8 | 4.0-5.5 | 5.0-5.3 | 7.0-7.5 | 7.5-8.5 | 14.0-17.0 | 18.0-22.0 | ||
| 10 | 1.8-2.8 | 3.8-4.0 | 5.0-5.5 | 5.5-6.5 | 10.0-13.0 | 14.0-18.0 | ||
| 12 | 1.2-1.6 | 2.5-2.7 | 3.0-3.5 | 3.3-4.0 | 9.0-10.0 | 12.0-14.0 | ||
| 14 | 0.8-1.2 | 1.8-1.9 | 2.3-2.8 | 2.5-3.0 | 7.0-8.5 | 8.0-10.0 | ||
| 16 | 0.6-0.9 | 1.3-1.5 | 2.1-2.5 | 2.3-2.8 | 5.0-6.0 | 7.0-8.0 | ||
| 20 | 0.7-0.8 | 1.4-1.7 | 1.5-1.9 | 2.5-3.0 | 4.0-5.0 | |||
| 25 | 0.5-0.6 | 0.7-1.0 | 0.9-1.2 | 1.4-1.8 | 2.0-2.5 | |||
| 30 | 0.5-0.7 | 0.6-0.8 | 0.9-1.2 | 1.2-2.0 | ||||
| 35 | 0.4-0.5 | 0.5 | 0.55-0.8 | 0.7-1.0 | ||||
| 40 | 0.3 | 0.4 | 0.4-0.5 | 0.6-0.8 | ||||
| 50 | 0.2 | 0.25 | 0.3-0.35 | 0.3-0.4 | ||||
| 60 | 0.15 | 0.15-0.2 | 0.15-0.25 | |||||
| 70 | 0.1-0.13 | 0.12-0.15 | ||||||
| 80 | 0.06-0.08 | 0.08-0.1 | ||||||
| 90 | 0.05-0.06 | 0.5-0.08 | ||||||
| 100 | 0.03-0.04 | 0.04-0.05 | ||||||
| Materiale | Tykkelse (mm) | Hastighet (m/min) | Effekt (watt) | Arbeidsgass |
|---|---|---|---|---|
| Rustfritt stål | 5 | 25.0-30.0 | 40,000 | NXNUMX |
| 6 | 22.0-25.0 | |||
| 8 | 20.0-23.0 | |||
| 10 | 16.0-21.0 | |||
| 12 | 12.0-14.0 | |||
| 14 | 10.0-12.0 | |||
| 16 | 9.0-11.0 | |||
| 18 | 8.0-9.5 | |||
| 20 | 7.0-8.5 | |||
| 25 | 4.5-5.5 | |||
| 30 | 3.0-4.0 | |||
| 40 | 1.5-2.0 | |||
| 50 | 0.5-0.8 | |||
| 60 | 0.4-0.6 | |||
| 70 | 0.2-0.3 | |||
| 80 | 0.2-0.25 | |||
| 90 | 0.14-0.18 | |||
| 100 | 0.08-0.12 | |||
| 5 | 30.0-34.0 | 40,000 | Air | |
| 6 | 25.0-30.0 | |||
| 8 | 22.0-25.0 | |||
| 10 | 17.0-23.0 | |||
| 12 | 13.0-16.0 | |||
| 14 | 12.0-14.0 | |||
| 16 | 9.0-11.5 | |||
| 18 | 8.0-10.0 | |||
| 20 | 7.0-9.0 | |||
| 25 | 5.0-5.5 | |||
| 30 | 3.5-4.5 | |||
| 40 | 1.7-2.2 | |||
| 50 | 0.7-1.0 | |||
| 60 | 0.4-0.6 | |||
| 70 | 0.3-0.4 | |||
| 80 | 0.25-0.3 | |||
| 90 | 0.2-0.25 | |||
| 100 | 0.15-0.2 |
| Materiale | Tykkelse (mm) | Hastighet (m/min) | Effekt (watt) | Arbeidsgass |
|---|---|---|---|---|
| Rustfritt stål | 16 | 13.0-14.0 | 60,000 | NXNUMX |
| 18 | 11.0-12.0 | |||
| 20 | 9.0-10.0 | |||
| 25 | 6.5-7.5 | |||
| 30 | 5.0-6.0 | |||
| 35 | 3.5-4.5 | |||
| 40 | 3.0-3.5 | |||
| 50 | 1.8-2.2 | |||
| 60 | 1.3-1.6 | |||
| 70 | 1.0-1.2 | |||
| 80 | 0.6-0.8 | |||
| 90 | 0.4-0.6 | |||
| 90 (modulering) | 0.2-0.25 | |||
| 100 | 0.3-0.5 | |||
| 100 (modulering) | 0.15-0.2 | |||
| 120 | 0.1-0.15 | |||
| 16 | 13-14.5 | 60,000 | Air | |
| 18 | 11-12.5 | |||
| 20 | 9-10.5 | |||
| 25 | 7.0-7.8 | |||
| 30 | 5.0-6.0 | |||
| 35 | 4.0-4.5 | |||
| 40 | 3.2-4.0 | |||
| 50 | 3.0-3.5 | |||
| 60 | 1.8-2.2 | |||
| 70 | 1.0-1.2 | |||
| 80 | 0.7-0.8 | |||
| 90 | 0.5-0.6 | |||
| 100 | 0.4-0.5 | |||
| 120 | 0.25-0.35 | |||
| 150 | 0.15-0.2 | |||
| 200 (modulering) | 0.05-0.1 |
Fiberlaser-skjæresystemer er ideelle for kutting av valset aluminium, støpt aluminium, ren aluminiumslegering, aluminiumslegeringer med kobber, mangan, silisium, magnesium og sink opp til 100mm tykk med en maksimal hastighet på 70m/min, med laserkraftalternativer fra 1,000W til 40,000W og N2 arbeidsgassen.
| Materiale | Gass | Tykkelse (mm) | Hastighet (m/min) | |||||
|---|---|---|---|---|---|---|---|---|
| 6000W | 8000W | 12000W | 15000W | 20000W | 30000W | |||
| Aluminum | NXNUMX | 1 | 35.0-45.0 | 40.0-50.0 | 45.0-55.0 | 50.0-60.0 | 55.0-65.0 | 60.0-70.0 |
| 2 | 20.0-25.0 | 25.0-30.0 | 30.0-35.0 | 35.0-38.0 | 40.0-45.0 | 45.0-50.0 | ||
| 3 | 14.0-16.0 | 15.0-23.0 | 20.0-25.0 | 25.0-30.0 | 30.0-35.0 | 38.0-45.0 | ||
| 4 | 8.0-10.0 | 12.0-16.0 | 18.0-20.0 | 20.0-23.0 | 25.0-30.0 | 28.0-35.0 | ||
| 5 | 5.0-7.0 | 7.0-10 | 14.0-16.0 | 15.0-18.0 | 18.0-20.0 | 20.0-25.0 | ||
| 6 | 3.5-4.0 | 5.0-7.0 | 10.0-12.0 | 12.0-14.0 | 16.0-18.0 | 18.0-22.0 | ||
| 8 | 1.5-2.0 | 2.5-4.0 | 6.0-8.0 | 8.0-10.0 | 10.0-13.0 | 14.0-18.0 | ||
| 10 | 1.0-1.2 | 2.0-2.5 | 4.0-6.0 | 5.0-7.0 | 9.5-10.0 | 12.0-15.0 | ||
| 12 | 0.6-0.7 | 1.6-2.0 | 2.0-3.0 | 2.5-3.5 | 5.0-6.0 | 10.0-12.0 | ||
| 14 | 0.4-0.6 | 0.8-1.2 | 1.5-2.5 | 2.0-3.0 | 4.5-5.0 | 8.0-10.0 | ||
| 16 | 0.3-0.4 | 0.8-1.0 | 1.3-2.0 | 1.5-2.5 | 3.0-4.0 | 6.0-8.0 | ||
| 20 | 0.5-0.7 | 0.8-1.2 | 0.8-1.2 | 1.6-2.0 | 2.0-3.0 | |||
| 25 | 0.4-0.5 | 0.5-0.7 | 0.5-0.7 | 1.0-1.2 | 1.5-2.0 | |||
| 30 | 0.4-0.5 | 0.45-0.6 | 0.8-1.0 | 1.0-1.2 | ||||
| 35 | 0.3-0.35 | 0.45-0.55 | 0.7-0.9 | 0.8-1.0 | ||||
| 40 | 0.25-0.3 | 0.28-0.33 | 0.4-0.7 | 0.5-0.8 | ||||
| 50 | 0.15-0.2 | 0.2-0.25 | 0.3-0.5 | 0.4-0.6 | ||||
| 60 | 0.2 | 0.2-0.3 | 0.25-0.35 | |||||
| 70 | 0.08-0.13 | 0.12-0.15 | ||||||
| 80 | 0.08-0.1 | |||||||
| Materiale | Tykkelse (mm) | Hastighet (m/min) | Effekt (watt) | Arbeidsgass |
|---|---|---|---|---|
| Aluminum | 5 | 25.0-30.0 | 40,000 | NXNUMX |
| 6 | 20.0-25.0 | |||
| 8 | 18.0-22.0 | |||
| 10 | 14.0-17.0 | |||
| 12 | 11.0-13.0 | |||
| 14 | 9.0-11.0 | |||
| 16 | 7.0-9.0 | |||
| 18 | 5.0-7.0 | |||
| 20 | 4.0-5.0 | |||
| 25 | 3.0-3.5 | |||
| 30 | 2.0-3.0 | |||
| 40 | 1.0-1.5 | |||
| 50 | 0.4-0.6 | |||
| 60 | 0.2-0.3 | |||
| 70 | 0.2-0.25 | |||
| 80 | 0.15-0.2 | |||
| 90 | 0.12-0.15 | |||
| 100 | 0.08-0.1 |
Laserskjærere kan enkelt skjære gjennom messing for å lage presisjonsinstrumenter, skipsdeler, elektroniske komponenter, pistolskall, musikkinstrumenter, dekorasjoner, mynter og former.
I tillegg til vanlig kobber og messing har fiberlasere også mulighet til å kutte aluminiumsbronse, manganbronse, aluminiumsmessing, pistolmetall (tinn-sinkbronse), hvitt kobber og nikkel-kobberlegering (Monel) med tykkelser fra 1mm til 80mm ved hastigheter fra 0.4m/min til 65m/min, med lasereffekter så lave som 1,000W og så høyt som 40,000W, bruker nitrogen for å kutte messing og oksygen for å kutte kobber.
| Materiale | Gass | Tykkelse (mm) | Hastighet (m/min) | |||||
|---|---|---|---|---|---|---|---|---|
| 6000W | 8000W | 12000W | 15000W | 20000W | 30000W | |||
| Messing | NXNUMX | 1 | 30.0-40.0 | 35.0-45.0 | 38.0-50.0 | 40.0-55.0 | 45.0-60.0 | 55.0-65.0 |
| 2 | 15.0-18.0 | 25.0-27.0 | 30.0-35.0 | 32.0-37.0 | 35.0-40.0 | 38.0-45.0 | ||
| 3 | 12.0-14.0 | 15.0-18.0 | 18.0-22.0 | 20.0-24.0 | 25.0-28.0 | 28.0-33.0 | ||
| 4 | 8.0-10.0 | 10.0-12.0 | 15.0-18.0 | 16.0-19.0 | 19.0-22.0 | 22.0-26.0 | ||
| 5 | 5.0-5.5 | 7.0-9.0 | 12.0-15.0 | 13.0-16.0 | 17.0-19.0 | 18.5-22.0 | ||
| 6 | 3.2-3.8 | 6.0-6.5 | 7.0-10.0 | 9.0-11.0 | 12.0-15.0 | 15.0-18.0 | ||
| 8 | 1.5-1.8 | 2.5-3.0 | 5.5-6.5 | 6.0-8.0 | 8.0-10.0 | 10.0-15.0 | ||
| 10 | 0.8-1.0 | 1.0-1.5 | 3.5-4.7 | 5.0-6.0 | 7.0-8.0 | 8.0-10.0 | ||
| 12 | 0.6-0.7 | 0.8-1.2 | 1.8-2.0 | 2.0-2.2 | 2.5-3.5 | 5.0-8.0 | ||
| 15 | 0.6-0.7 | 1.0-1.2 | 1.3-1.4 | 1.8-2.0 | 2.5-4.5 | |||
| 18 | 0.5-0.7 | 0.8-1.2 | 0.8-1.3 | 1.3-1.8 | ||||
| 20 | 0.3-0.5 | 0.6-0.7 | 0.8-1.0 | 1.0-1.2 | ||||
| 25 | 0.4-0.6 | 0.7-0.9 | 0.8-1.0 | |||||
| 30 | 0.3-0.5 | 0.5-0.7 | 0.6-0.8 | |||||
| 40 | 0.4-0.5 | 0.5-0.65 | ||||||
| 50 | 0.4-0.5 | |||||||
| Materiale | Tykkelse (mm) | Hastighet (m/min) | Effekt (watt) | Arbeidsgass |
|---|---|---|---|---|
| Messing | 5 | 25.0-30.0 | 40,000 | NXNUMX |
| 6 | 20.0-25.0 | |||
| 8 | 18.0-22.0 | |||
| 10 | 10.0-14.0 | |||
| 12 | 8.0-11.0 | |||
| 14 | 6.0-8.0 | |||
| 16 | 5.0-7.0 | |||
| 18 | 4.0-5.0 | |||
| 20 | 3.0-4.0 | |||
| 25 | 2.5-3.0 | |||
| 30 | 2.0-2.5 | |||
| Kobber | 3 | 20.0-25.0 | 40,000 | O₂ |
| 4 | 18.0-20.0 | |||
| 5 | 15.0-18.0 | |||
| 6 | 10.0-15.0 | |||
| 8 | 6.0-10.0 | |||
| 10 | 2.0-3.5 | |||
| 12 | 2.0-2.5 | |||
| 14 | 1.5-2.0 | |||
| 16 | 1.0-1.5 | |||
| 20 | 0.6-1.0 |
Kort sagt, lasere kan skjære gjennom metaller så tynne som 1mm og så tykk som 100mm eller mer, med en hastighet så sakte som 0.05m/min og så raskt som 100m/min eller mer, med laserkraft som strekker seg fra 1,000W til 60,000W. Ulik kraft og arbeidsgass vil resultere i ulik skjæretykkelse og hastighet.

Finn gratis lasermetallskjæremaskinprosjekter, prøver, planer og applikasjoner som den beste referansen for deg for å kjøpe en rimelig metalllaserskjærer.
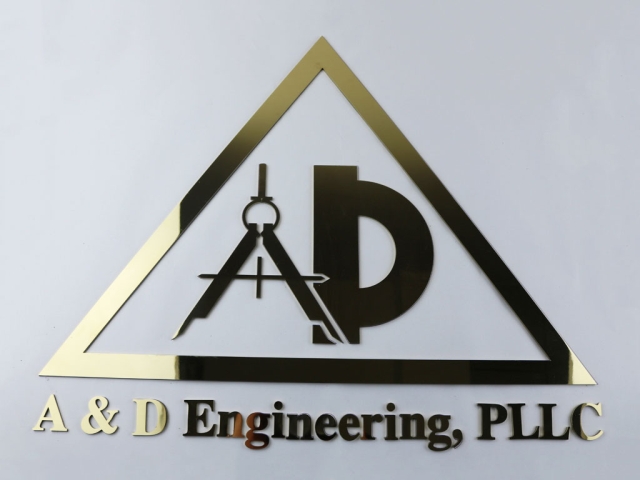
1500W fiber laserskjæremaskin brukes til å kutte ulike metallskilt laget av rustfritt stål, bløtt stål, galvanisert stål, aluminium, kobber og messing.
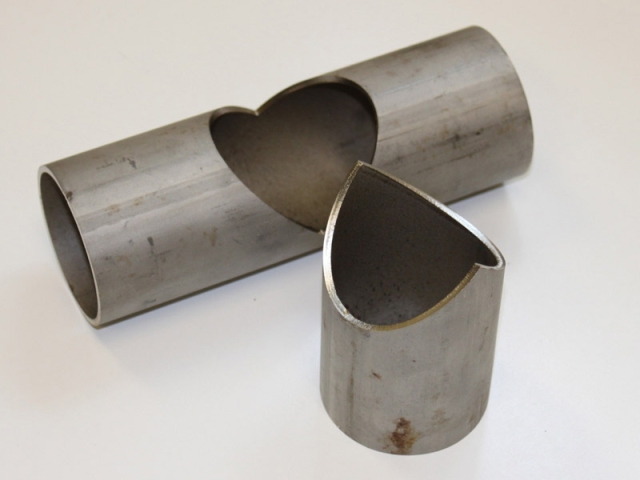
Runde metallrør og rørfiber laserskjæremaskin er egnet for karbonstål, silisiumstål, rustfritt stål, aluminium, jern, legeringer og flere metaller.