ABSTRACT
Denne artikkelen eksperimenterer med bruk av forskjellige heuristiske tilnærminger til et reelt anleggslayoutproblem hos et møbelprodusent. Alle modellene sammenlignes med AHP, hvor en rekke parametere av interesse er brukt. Eksperimentet viser at formelle tilnærminger til modellering av layout effektivt kan brukes til virkelige problemer i industrien, noe som fører til betydelige forbedringer.
1. INNLEDNING
Møbelindustrien opplever en svært konkurransedyktig æra som mange andre, og streber derfor hardt for å finne metoder for å redusere produksjonskostnader, forbedre kvalitet osv. Som en del av et produktivitetsforbedringsprogram i et produksjonsselskap her kalt (The Company = TC) gjennomførte vi et prosjekt for å optimalisere layoutdesignet til produksjonslinjen på butikkgulvet til dette selskapet med sikte på å overvinne de nåværende problemene med å overvinne. Det ble besluttet å bruke en rekke layoutmodelleringsteknikker for å generere en tilnærmet optimal layout basert på formelle metoder som sjelden brukes i praksis. Modelleringsteknikkene som brukes er Graph Theory, Bloc Plan, CRAFT, Optimum Sequence og Genetic Algorithm. Disse oppsettene ble deretter evaluert og sammenlignet ved å bruke 3 kriterier, nemlig Totalt areal, Flow * Dist og Adjacency Percentage. Totalt areal refererer til arealet som er okkupert av produksjonslinjen for hver utviklet modell. Flow * Dist beregner summen av produkter av strømmen og avstanden mellom hver 2 anlegg. Adjacency Procent beregner prosentandelen av anleggene som oppfyller kravet om å være tilstøtende.
Valg av den beste layouten ble også gjort formelt ved hjelp av
Definisjonen av et anleggslayoutproblem er å finne det beste arrangementet av fysiske fasiliteter for å gi en effektiv drift (Hassan og Hogg, 1991). Oppsettet påvirker kostnadene for materialhåndtering, ledetid og gjennomstrømning. Det påvirker derfor den generelle produktiviteten og effektiviteten til anlegget. I følge Tompkins og White (1984) har utformingen av fasiliteter eksistert gjennom nedtegnet historie, og faktisk er byanlegg som ble designet og bygget beskrevet i de gamle
* Tilsvarende forfatter
Hellas og Romerrikets historie. Blant de første som studerte dette problemet er Armour og Buffa et al. (1964). Lite ser ut til å ha blitt publisert på 1950-tallet. Francis og White (1974) var de første som samlet og oppdaterte den tidlige forskningen på dette området. Senere forskning har blitt oppdatert av to studier, den første av Domschke og Drexl (1985) og den andre av Francis et al. (1992). Hassan og Hogg (1991) rapporterte en omfattende studie av typen data som kreves i maskinlayoutproblemet. Maskinlayoutdataene vurderes i et hierarki; avhengig av hvor detaljert layouten er utformet. Når layouten som kreves bare er for å finne den relative ordningen av maskiner, er data som representerer maskinnummer og deres flytforhold tilstrekkelig. Men hvis en detaljert layout er nødvendig, kreves det mer data. Det kan oppstå vanskeligheter med å finne data, spesielt i nye produksjonsanlegg der dataene ennå ikke er tilgjengelige. Når oppsettet utvikles for moderne og automatiserte anlegg, kan ikke de nødvendige dataene hentes fra historiske data eller fra lignende anlegg, siden de kanskje ikke eksisterer. Matematisk modellering har blitt foreslått som en måte å få en optimal løsning på anleggsoppsettproblemet. Siden den første matematiske modellen ble utviklet av Koopmans og Beckmann (1957) som et kvadratisk tildelingsproblem, har interessen for området tiltrukket seg betydelig vekst. Dette åpnet et nytt og interessant felt for forskeren. I søket etter en løsning på anleggsoppsettproblemet startet forskere med å utvikle matematiske modeller. Houshyar og White (1993) så på oppsettproblemet som et
Grønn og
2. MODELLINGSTILNÆRINGER
Modeller er kategorisert avhengig av deres natur, forutsetninger og mål. Den første generiske Systematic Layout Planning-tilnærmingen, utviklet av Muthor (1), er fortsatt et nyttig opplegg, spesielt hvis det støttes av andre tilnærminger og assisteres av datamaskin. Konstruksjonstilnærminger, Hassan og Hogg (1955) bygger for eksempel en layout fra bunnen av mens Improvement Methods, Bozer, Meller og Erlebacher (1991) for eksempel prøver å modifisere en eksisterende layout for bedre resultater. Optimalisering av metoder og også heuristikk for layout av er godt dokumentert av Heragu (1994).
De ulike modelleringsteknikkene som brukes i dette arbeidet er Graph Theory, CRAFT, Optimum Sequence, BLOCPLAN og Genetic Algorithm. Forklart nedenfor er parametere som kreves av hver algoritme for å modellere den samme.
Grafteori
Grafteori (Foulds og Robinson, 1976; Giffin et al., 1984; Kim og Kim, 1985; og Leung, 1992) anvender en
Denne artikkelen bruker 2 forskjellige typer tilnærminger for å modellere casestudien. Den første tilnærmingen er
Bruker CRAFT
CRAFT (Computerized Relative Allocation of Facilities Technique) bruker en parvis utveksling for å utvikle en layout (Buffa et al., 1964; Hicks og Lowan, 1976). CRAFT undersøker ikke alle mulige parvise utvekslinger før de genererer en forbedret layout. Inndataene inkluderer dimensjoner på bygning og anlegg, materialflyt eller frekvens av turer mellom anleggspar og kostnad per enhetslast per enhet avstand. Produktet av strømmen (f) og avstanden (d) gir kostnadene ved å flytte materialer mellom 2 anlegg. Kostnadsreduksjonen beregnes deretter basert på kostnadsbidraget før og etter bytte av materialhåndtering.
Optimal sekvens
Løsningsmetoden starter med en vilkårlig sekvensiell layout og prøver å forbedre den ved å bytte 2 avdelinger i sekvensen (Heragu, 1997). Ved hvert trinn beregner metoden flyt*avstandsendringene for alle mulige brytere av 2 avdelinger og velger det mest effektive paret. De 2 avdelingene byttes og metoden gjentas. Prosessen stopper når ingen bytte resulterer i reduserte kostnader. Inndataene som kreves for å generere en layout ved bruk av Optimal Sequence er hovedsakelig dimensjoner av bygningen og fasilitetene, materialflyten eller frekvensen av turer mellom innretningsparene og kostnad per enhetslast per enhet avstand.
Bruker BLOCPLAN
BLOCPLAN er et interaktivt program som brukes til å utvikle og forbedre både en- og fleretasjes layout (grønn og
generere flere blokkoppsett og deres mål på kondisjon. Brukeren kan velge de relative løsningene ut fra omstendighetene.
Genetisk algoritme
Det er mange måter å formulere fasiliteter Layoutproblemer på gjennom genetiske algoritmer (GA). Banerjee, Zhou og Montreuil (1997) brukte GA på cellelayout.. Slicing trestruktur ble først foreslått av Otten (1) som en måte å representere en klasse av layouter. Tilnærmingen ble senere brukt av mange forfattere, inkludert Tam og Chan (1982) som brukte den til å løse problemet med ulik områdelayout med geometriske begrensninger. GA-algoritmen brukt i dette arbeidet ble utviklet av Shayan og Chittilappilli (1995) basert på skjæring av trestrukturer (STC). Den koder et trestrukturert kandidatoppsett til en spesiell struktur av 2004-dimensjonale kromosomer som viser den relative plasseringen av hvert anlegg i et skjæringstre. Spesielle skjemaer er tilgjengelige for å manipulere kromosomet i GA-operasjoner (Tam og Li, 2). En ny "kloningsoperasjon" ble også introdusert i Shayan og
3. EKSPERIMENTERING VIA EN CASE STUDY
For å teste ytelsen til metodene beskrevet tidligere, ble de alle brukt på et reelt scenario innen møbelproduksjon. Selskapet produserer 9 forskjellige stiler av stoler, 2-seter og
Hvert produkt går gjennom 11 operasjoner som begynner ved anlegg 1 – skjæreområde og slutter ved anlegg 11 – oppboltningsområde. Hver av de endelige monteringene kan deles opp i underenheter med samme navn. Disse underenhetene møtes ved Bolt
På grunn av dette er det ingen sekvensiell flyt av materialer, noe som gir opphav til pågående arbeid. Samspillet mellom anlegg kan bestemmes ved hjelp av subjektive så vel som objektive mål. Hovedinngangen som kreves for flytskjemaer er etterspørselen, mengden materialer som produseres og mengden materiale som flyter mellom hver maskin. Materialflyten beregnes basert på mengde flyt av materiale som reiser per 10 måneder * Måleenhet som er vist i figur 2. Figur 3 viser arealet til hver av avdelingene som ble brukt i casestudien. Figur 4 viser gjeldende utforming av casestudien.
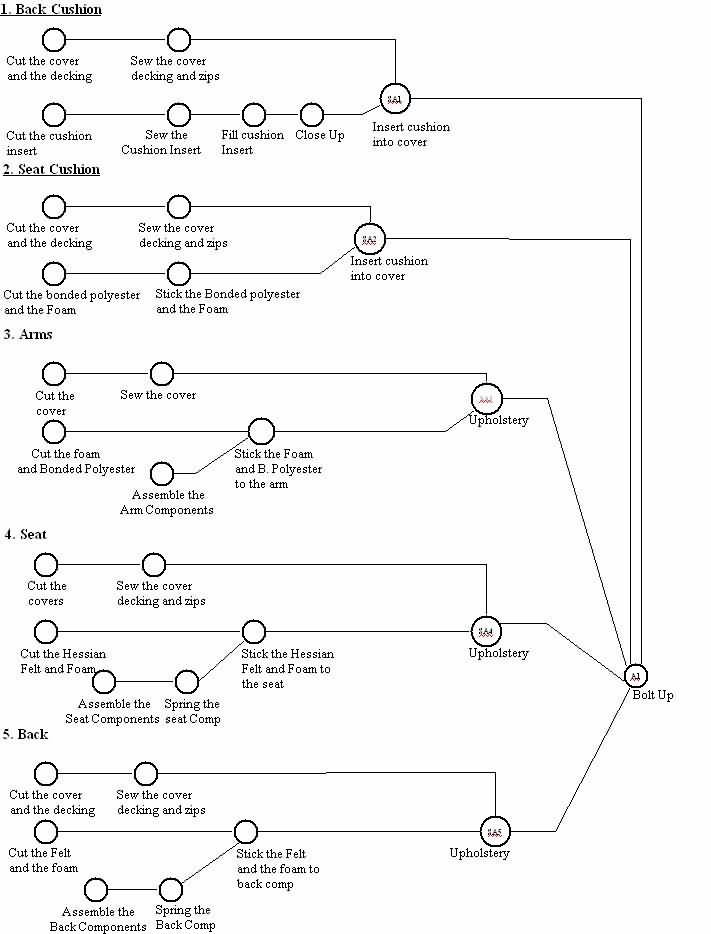
Figur 1 Samleskjema for casestudien
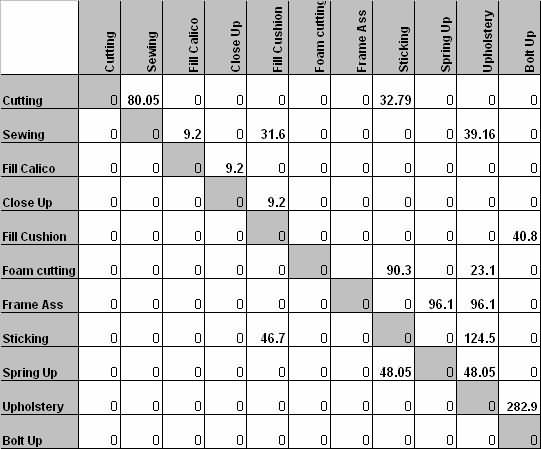
Figur 2 Materialflyt for casestudien.
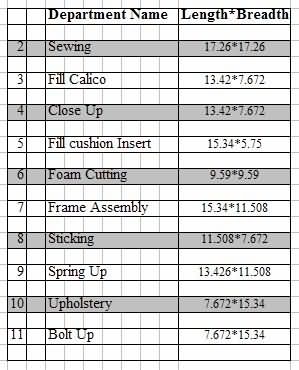
Figur 3 Antall tilsvarende avdelingen
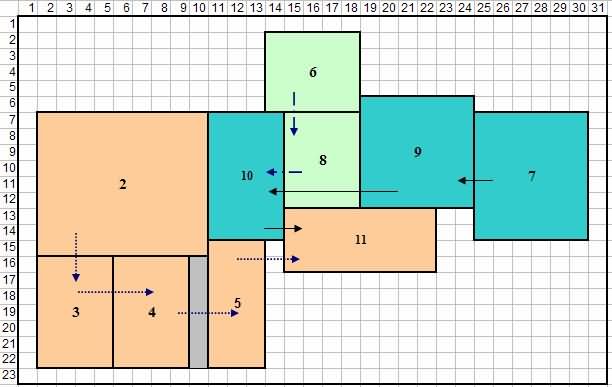
Figur 4 Nåværende layout av møbelbedriften og dimensjonene til hver avdeling brukt i modelleringen av casestudien
4. ANVENDELSE AV MODELLINGSTILNÆRINGENE
Her blir de ulike modelleringstilnærmingene diskutert i del 2 brukt på casestudien for å generere alternative layouter for sammenligning.
4.1 Bruke grafteori
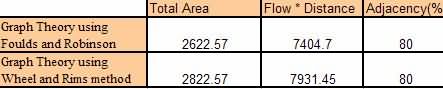
Tabell 1 viser sammenligningen av resultatene ved å bruke 2 forskjellige tilnærminger til grafteori, nemlig Foulds and Robinsons-metoden og Wheels and Rims-metoden. Tabell 1 viser tydelig at Foulds og Robinsons-metoden er den beste av de 2 resultatene. Resultatene av Foulds og Robinsons-metoden er forklart i detalj i figurer
Tabell 1: En tabell som viser sammenligningen av de 2 forskjellige metodene for grafteori som er brukt.
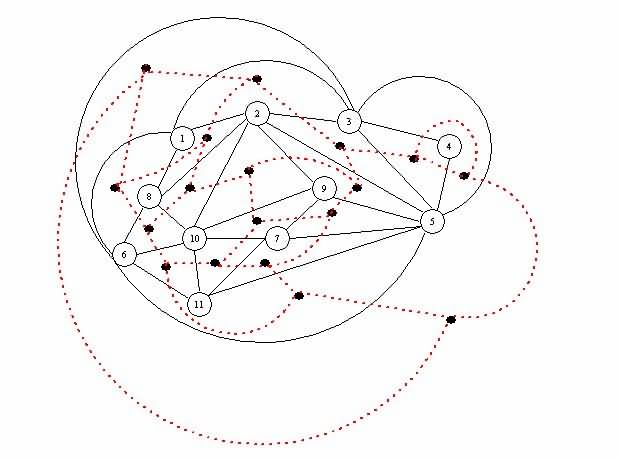
Figur 5 Adjacency-graf av casestudieresultater ved bruk av Foulds og Robinson-metoden.
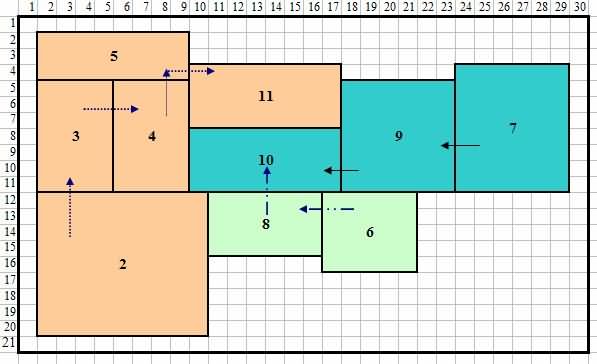
Figur 6 Forbedret layout etter bruk av grafteori (Foulds og Robinsons-metoden)
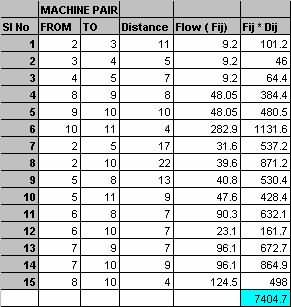
Figur 7 Flyt * Avstandsevalueringsdiagram for casestudien ved bruk av grafteori (Foulds og Robinsons-metoden)
4.2 Bruk av CRAFT
Inndata for CRAFT legges inn og startkostnaden for gjeldende layout beregnes først. Denne kostnaden kan reduseres ved å bruke en parvis sammenligning som vist i figur 1.
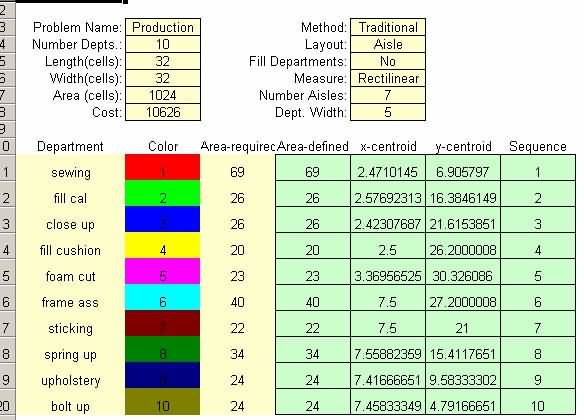
Figur 8 Startkostnad for dagens layout ved bruk av CRAFT
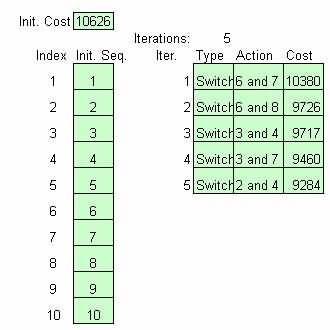
Figur 9 Trinnvis utveksling med CRAFT
Resultatene oppnådd av CRAFT er vist i tabell 2. Basert på beregningene ovenfor kan det tegnes en ny og forbedret layout som er vist i figur 10
Tabell 2: En tabell som viser resultatene
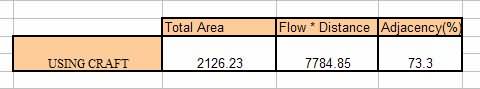
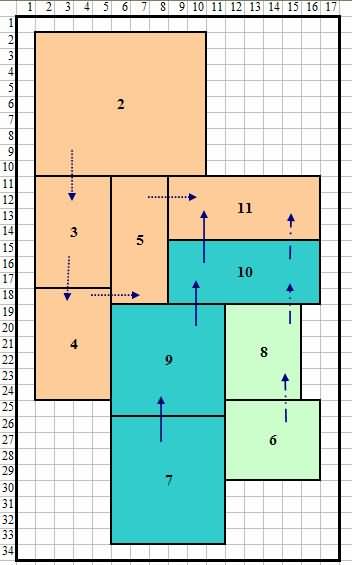
Figur 10 Forbedret layout generert av CRAFT
4.3 Optimal sekvensalgoritme
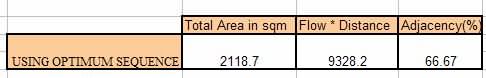
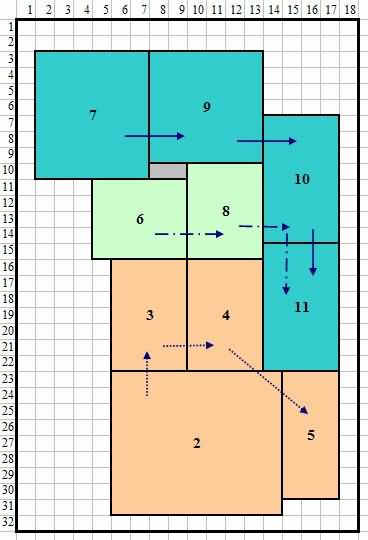
Inndataene er de samme som for CRAFT bortsett fra at de følger et annet sett med parvis sammenligning. Tabell 3 viser resultatene hentet fra den forbedrede layouten. Figur 11 viser den forbedrede layouten ved bruk av Optimum Sequence.
Tabell 3 En tabell som viser resultatene ved bruk av CRAFT
4.4 Bruke BLOCPLAN
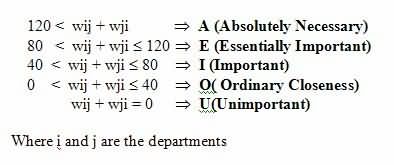
Flytmatrisediagrammet ble konvertert til et REL-diagram som vist i figur 12 med følgende parametere:

Figur 12 REL-diagram for casestudien
Tabell 4 viser resultatene ved bruk av ulike typer tilnærminger. Som sett viste BLOCPLAN ved å bruke et automatisert søk bedre resultater enn å bruke konstruksjonsalgoritmen.
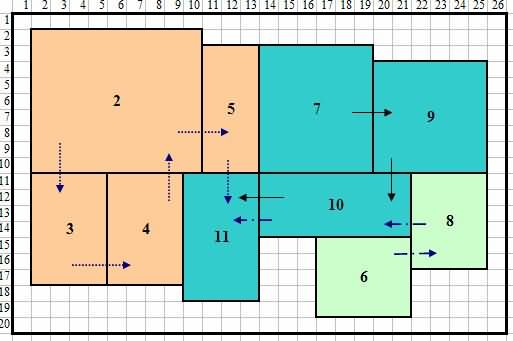
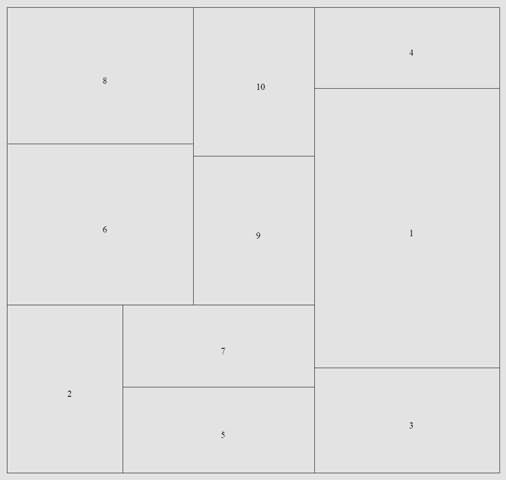
Figur 13 Forbedret layoutautomatisert søk
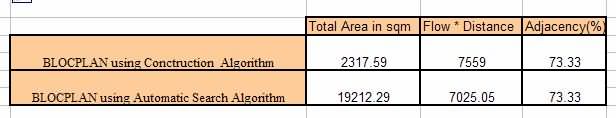
Tabell 4 Tiltakene for BLOCPLAN-oppsett
4.5 Bruke genetisk algoritme
Den beste løsningen funnet av algoritmen er vist i figur 14. Denne konverteres så til oppsettet i figur 15 for vanlige sammenligninger med andre modeller.
Figur 14 Layout utviklet av genetisk algoritme
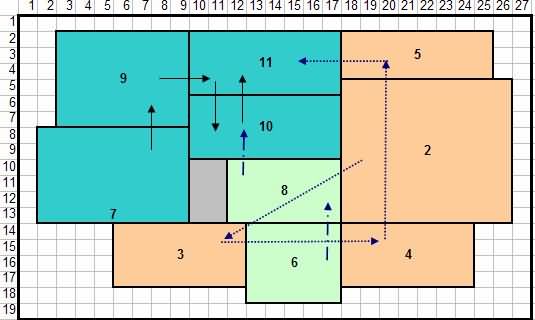
Figur 15 Konvertering av layout i figur 14
Tabell 5 viser resultatene ved bruk av genetisk algoritme.
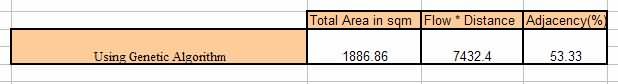
Tabell 5 En tabell som viser resultatene ved bruk av genetisk algoritme
5. SAMMENLIGNING AV EKSPERIMENTASJONSRESULTATER AV AHP
Tabell 6 oppsummerer resultatene oppnådd fra alle modelleringsteknikkene versus gjeldende layout for sammenligning. Seksjon av det beste oppsettet vil bli gjort basert på 3 faktorer, nemlig Total Area (Minimer), Flow * Distance (Maksimer) og Adjacency-prosenten (Maksimer). Hovedmålet er å redusere WIP og organisere en systematisk flyt av materialer. Som et resultat er flyt * avstandsmatrisen den viktigste parameteren.
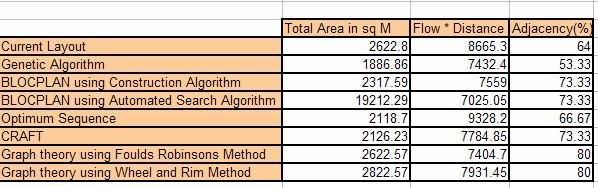
Tabell 6 Oppsummering av resultater ved bruk av alle modelleringsteknikker kontra resultatene av gjeldende layout
Tabell 7 viser blandingsrangeringen av de alternative oppsettene basert på ulike faktorer. For eksempel har Layout 1 en dårlig rangering i Area og F*D mens er best i Adjacency. Kombinasjonen gjør det vanskelig å velge en fremfor de andre. Vi oppfordrer til å bruke en formell teknikk, AHP, implementert av Expert Choice-programvaren.
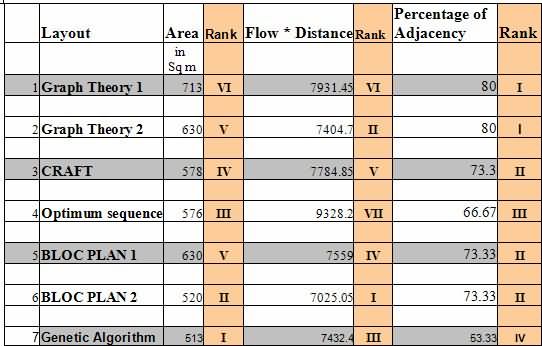
Tabell 7 Rangering av ulike alternativer med hensyn til målene
AHP sammenligner den relative betydningen av hvert par barn med hensyn til foreldrene. Når parsammenlikningene er fullført, syntetiserer tilnærmingen resultatene ved å bruke noen matematiske modeller for å bestemme en samlet rangering. Figur 16 viser rangeringen av resultatene oppnådd fra alle algoritmer med respekt for målet om beste valgløsning.
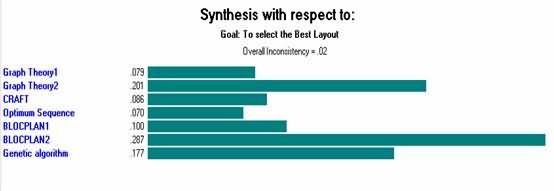
Figur 16 Syntese med hensyn til målet
Den beste løsningen oppnås med BLOCPLAN (automatisert søk) etterfulgt av grafteori ved bruk av foulds og Robinsons-metoden, deretter genetisk algoritme. De andre løsningene er langt verre. Merk at på grunn av de iboende subjektivitetene er rangering ikke en absolutt indikasjon på bedre valg, snarere er det en anbefaling som brukeren kan underholde for å passe behovene.
Vi foreslår oppsettet generert ved hjelp av BLOCPLAN ved bruk av Automated Search for å være den valgte løsningen. Da dette ble bestemt, ble det gjennomført en sensitivitetsanalyse for å sikre at valget er robust. Hvis tiden tillater det bør dette gjøres for andre nære alternativer før valget tas.
6. KONKLUSJONER
Målet i denne artikkelen var å bruke ulike modelleringsteknikker for å velge den beste layouten for en møbelbedrift. Den beste layouten ble generert av BLOCPLAN ved å bruke automatisert søk som i figur 17.
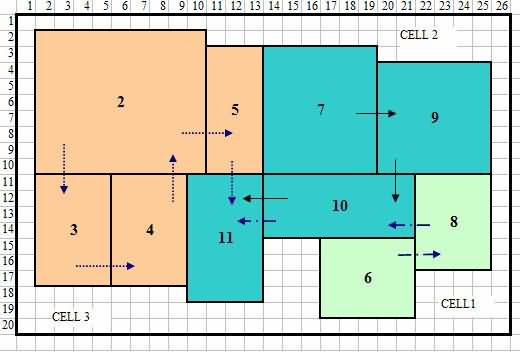
Figur 17 Beste layout ved bruk av modelleringsmetoder
Tabell 9 viser forbedringene av den foreslåtte løsningen i forhold til dagens layout. Merk at oppsettet viser blokkene og deres relative plassering. Praktiske begrensninger må brukes for å dekke alle behov. Deretter kan ytterligere detaljer for hver blokk planlegges, om nødvendig på samme måte.

Tabell 9: Forbedringer i forhold til gjeldende layout ved bruk av modelleringsteknikker
Resultatet var ganske tilfredsstillende for selskapet, som ikke hadde noen kunnskap om de vitenskapelige tilnærmingene.