Hva er AI-drevet CNC-maskinering?
RASKT SVAR
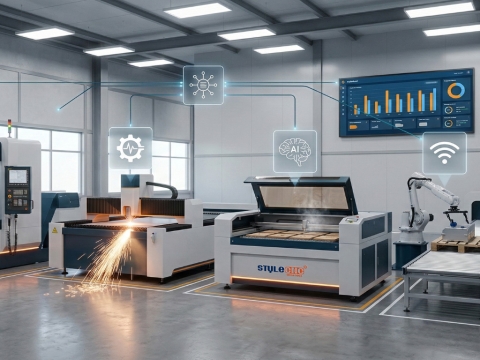
AI-drevet CNC-maskinering bruker kunstig intelligens og maskinlæring for å gjøre en CNC-maskin selvoptimaliserende. Sensorer strømmer livedata om vibrasjon, spindelbelastning, temperatur og verktøyslitasje til algoritmer som justerer matinger, hastigheter og verktøybaner i sanntid, forutsier feil før de oppstår, og inspiserer deler ved hjelp av datasyn.
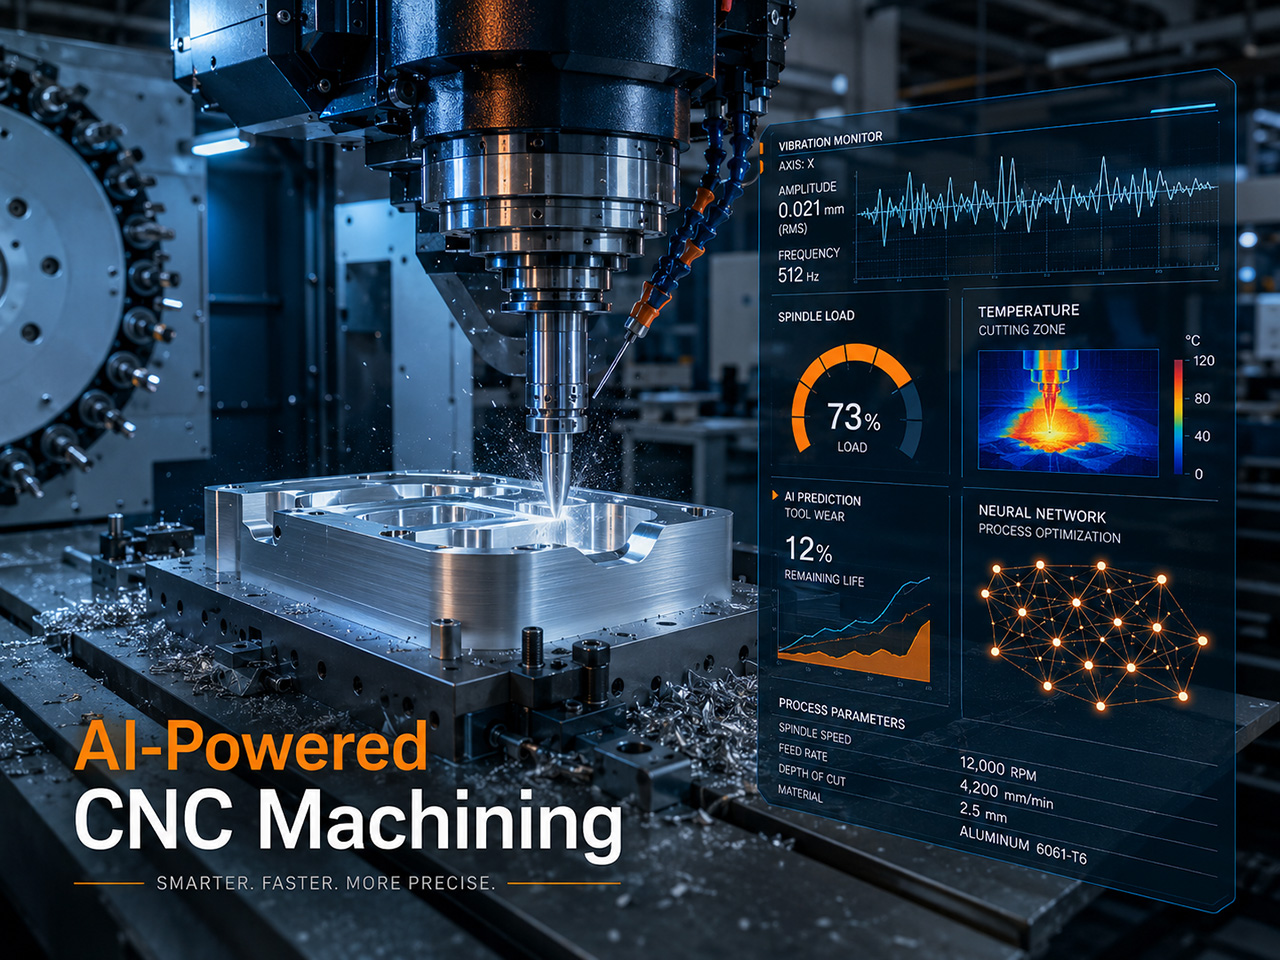
Tradisjonelle møbler CNC-bearbeiding er deterministisk. G-koden dikterer hver bevegelse, og maskinen følger etter. AI-drevet CNC-maskinering legger til et tilbakemeldingslag på toppen. Sensorer måler kontinuerlig hva som skjer i forkant, maskinlæringsmodeller sammenligner avlesningene med historiske mønstre, og kontrollsystemet foretar mikrojusteringer for å holde kuttet i det optimale vinduet. Dette blander tre teknologikategorier som tidligere var separate: sanntids prosesskontroll, dataassistert produksjon og kvalitetsinspeksjon. Resultatet er en maskin som oppfører seg mindre som en robot og mer som en erfaren maskinist som aldri blir sliten, aldri mister fokus og lærer av hver jobb.
Teknologien er moden nok til at den ikke lenger er en nyhet i industrielle CNC-verksteder. AI-assistanse dukker opp i CAM-programvare som Autodesk Fusion 360 og Mastercam, i kontrollere fra Siemens, Fanuc og store asiatiske produsenter, og i frittstående automatiseringsplattformer som tar sikte på å gi tilbud og programmere arbeidsflyter. Spørsmålet for de fleste verksteder er ikke om de skal vurdere AI, men hvor de skal bruke den først.
Hvordan AI fungerer i CNC-maskinering: 5-trinns datasløyfen
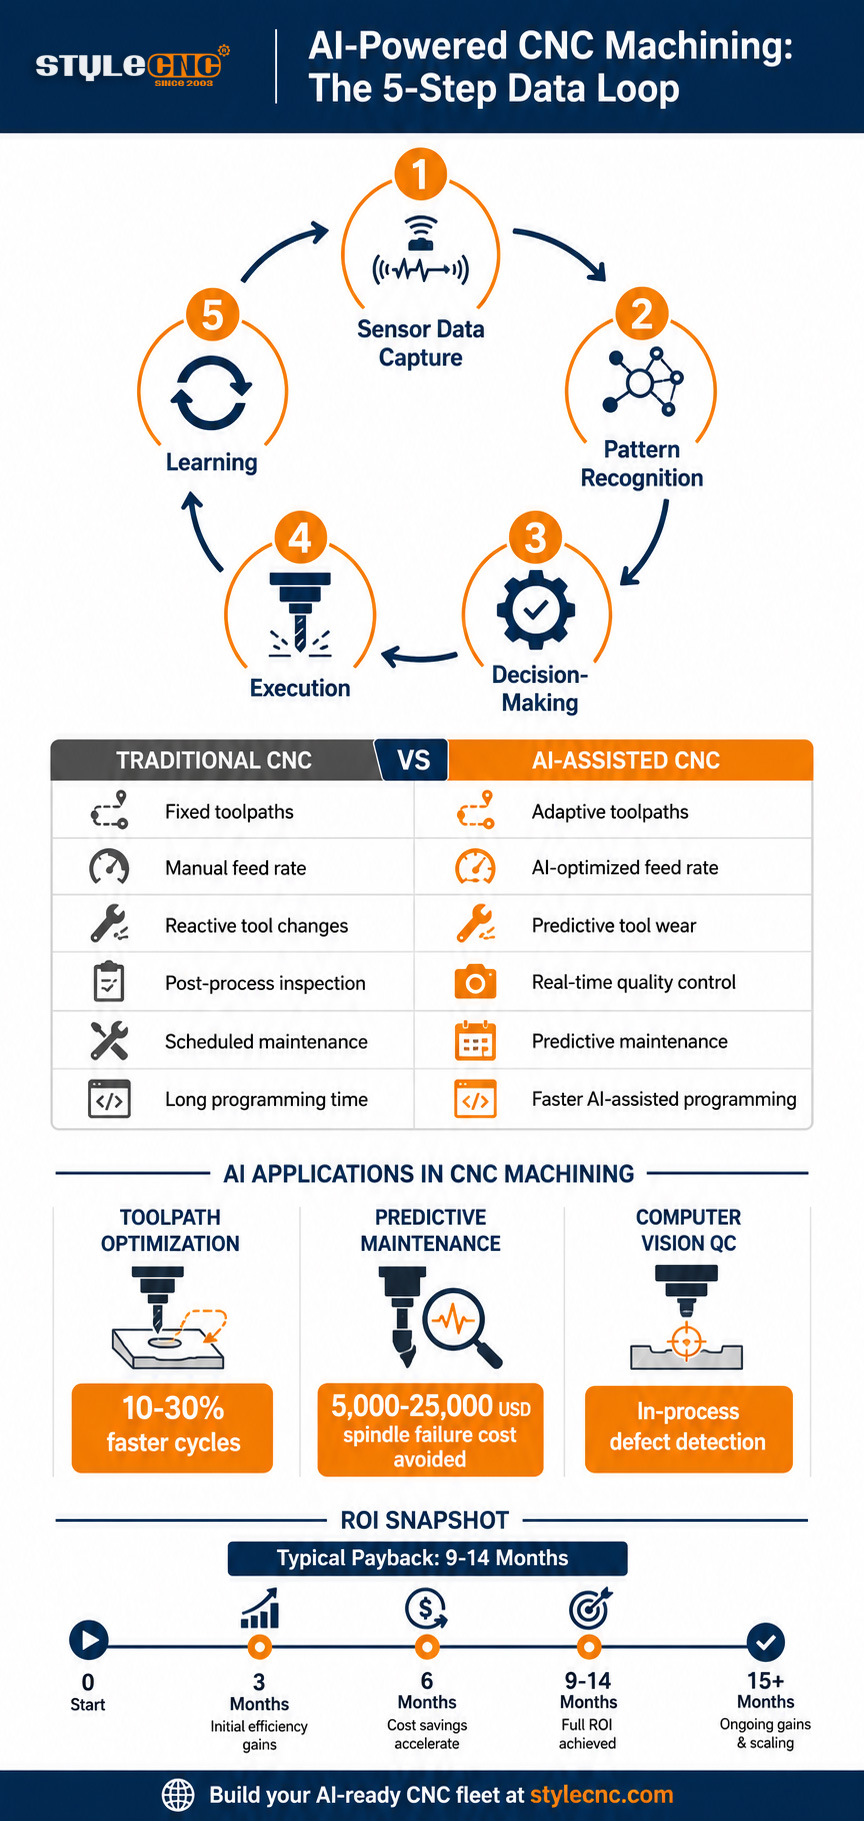
AI-drevet CNC-maskinering følger en lukket prosess som gjentas tusenvis av ganger per sekund under et kutt:
1. Sensordatafangst. Vibrasjonssensorer, spindelstrømmonitorer, akustiske emisjonsprober, termiske kameraer og optiske kameraer med høy oppløsning strømmer rådata fra maskinen til en kantprosessor.
2. Mønstergjenkjenning. Maskinlæringsmodeller sammenligner live-signaler med mønstre fra tidligere sykluser. Spindelstrømmen som kryper oppover mens vibrasjonstopper kan indikere en sløvende endefres; spesifikke frekvenssignaturer peker på vibrasjon.
3. Beslutningstaking. AI-laget oversetter mønstergjenkjenning til handling. Det kan redusere matehastigheten med 18 prosent for å redusere kraft, øke spindelhastigheten for å bryte en spon, eller sette programmet på pause for verktøyinspeksjon.
4. Utførelse. CNC-kontrolleren anvender de nye parameterne i løpet av millisekunder, ofte gjennom standard maskinoverstyringskanaler som allerede finnes på industrielle kontrollere.
5. Læring. Hvert kutt, hver justering og hvert delresultat mates tilbake til modellen. Over tusenvis av jobber blir systemet bedre til å forutsi hva som skal gjøres videre.
Denne løkken er det som skiller AI-maskinering fra tradisjonell automatisering. En standard CNC-maskin kjører et fast program. Et AI-drevet system kjører, observerer, justerer og lærer. Forskjellen er mest synlig på komplekse materialer som titan, herdet verktøystål og eksotiske legeringer, der små variasjoner i materialhardhet eller kjølevæskestrøm kan ødelegge en del eller ødelegge et verktøy når matinger og hastigheter er statiske.
Tradisjonell CNC vs. AI-assistert CNC: En side-ved-side-sammenligning
Overgangen fra tradisjonell til AI-assistert CNC-maskinering er sjelden alt-eller-ingenting. De fleste verksteder tar i bruk AI i lag. Tabellen nedenfor viser hvor de to tilnærmingene skiller seg fra hverandre på tvers av maskineringsarbeidsflyten.
| Faktor | Tradisjonell CNC-bearbeiding | AI-assistert CNC-maskinering |
|---|---|---|
| Verktøybanegenerering | Manuell CAM med betydelig programmeringstid | Automatisert, optimalisert av maskinlæring på lagergeometri og materiale |
| Kontroll av matingshastighet | Fikset av programmet fra start til slutt | Adaptiv, justerer seg til spindelbelastningen i sanntid |
| Deteksjon av verktøyslitasje | Operatørinspeksjon mellom sykluser | Kontinuerlig overvåking via spindelstrøm og vibrasjon |
| Kvalitetskontroll | CMM etter prosessering eller visuell inspeksjon | Datamaskinvisjon og statistisk prosesskontroll i prosessen |
| Vedlikeholdstilnærming | Planlagte intervaller eller reaktiv etter feil | Prediktiv basert på mønstergjenkjenning av sensorer |
| Programmeringstid | Timer per kompleks del | Redusert med 30 til 40 prosent i gjennomsnitt på tvers av arbeidsflyten |
| Krav til operatørferdigheter | Tallrike kunnskaper om manuell programmering | Skifter mot tilsyn, finjustering og unntakshåndtering |
| Passer best | Manuell arbeidsflyt med høy blanding og lavt volum | Produksjonsløp, kompleks geometri, celler med lysslukking |
De fleste verksteder starter med adaptiv matehastighetskontroll på eksisterende maskiner og legger til CAD / CAM programvare funksjoner som automatisk funksjonsgjenkjenning før de investerer i fullstendig lukkede kvalitetssystemer. Denne trinnvise tilnærmingen er viktig fordi jo eldre en maskin er, desto vanskeligere er det å ettermontere med sensorer. Mellomnivå og ny industri CNC-rutere og laserskjærere leveres ofte med sensorpakkene, nettverkstilkoblingen og prosessorkapasiteten som trengs for å støtte AI-programvare, noe som er en av grunnene til at flåtealder har blitt et strategisk spørsmål for butikkeiere som planlegger de neste fem årene.
Optimalisering av AI-verktøybane: Adaptive matinger, hastigheter og G-kode
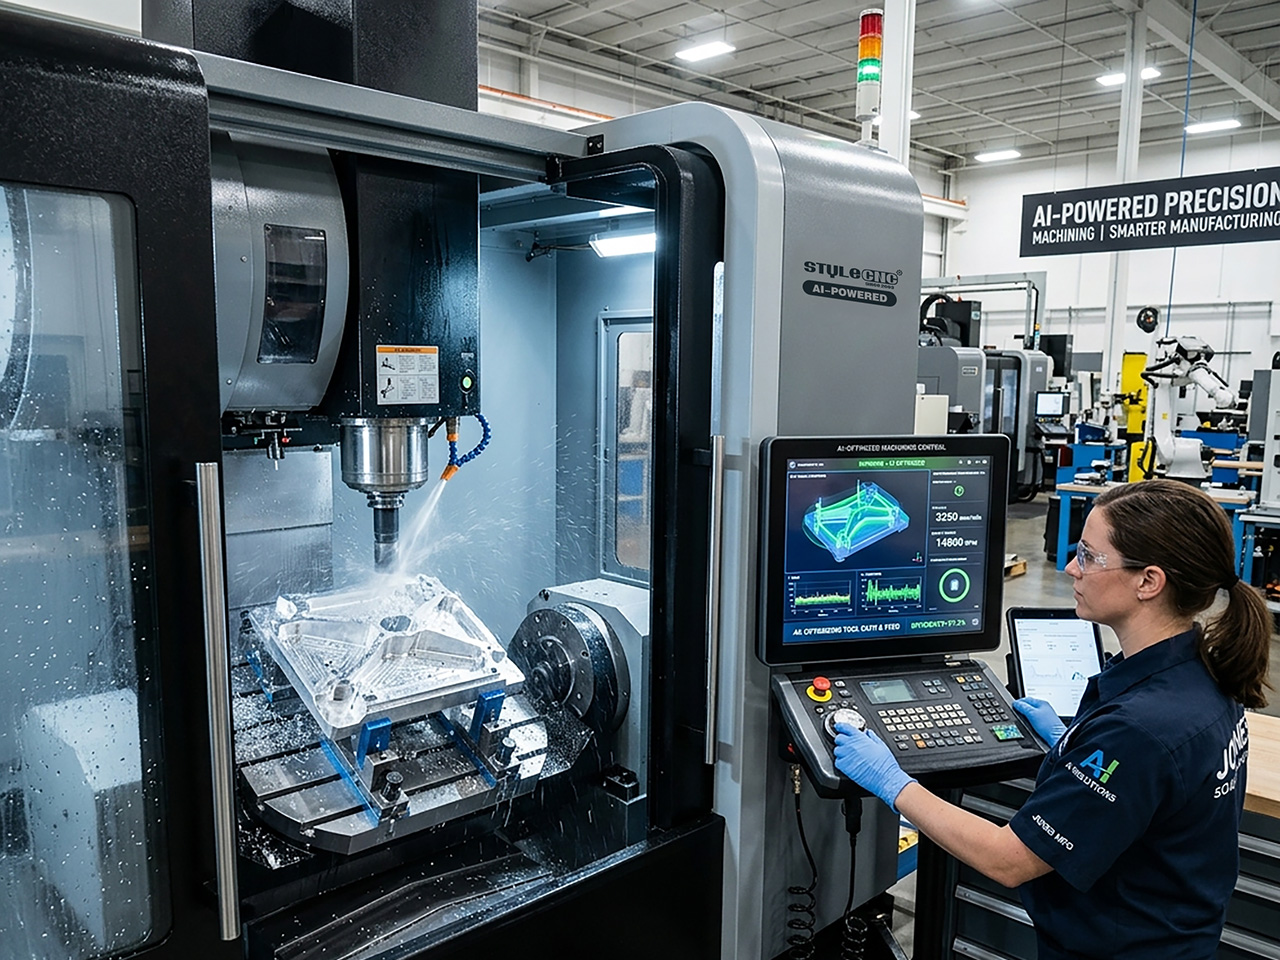
Verktøybaneoptimalisering er det mest modne bruksområdet for kunstig intelligens innen CNC-maskinering, og det de fleste operatører møter først. Teknologien startet med adaptiv rydding og trochoidale freseverktøybaner i CAM-pakker, der algoritmer opprettholder en konstant verktøyinngrepsvinkel i stedet for å tvinge fresen inn i hjørner. Kunstig intelligens legger til et andre læringslag: i stedet for å bruke et fast inngrepsmål, trener programvaren på historiske kutt fra samme material- og maskinkombinasjon og anbefaler parametersett som tidligere produserte rene deler.
I praksis kan moderne AI-drevne CAM-plattformer:
✓ Reduser syklustidene med 10 til 30 prosent i gjennomsnitt ved å fjerne unødvendige verktøyinntrekkinger og luftkutt.
✓ Forleng verktøyets levetid med opptil 40 prosent gjennom konstant sponbelastning og reduserte toppskjærekrefter.
✓ Generer fullstendige verktøybanesekvenser fra en CAD-modell med minimal programmererinnsats.
✓ Juster matehastighetene dynamisk basert på spindelbelastning i sanntid under kuttet.
✓ Velg skjærestrategier som samsvarer med delens geometri, inkludert adaptiv rydding og hvilemaskinering.
I en tråd for praktiske maskinister om AI CAM-programvare bemerket yrkesaktive maskinister at de mest nyttige AI-funksjonene så langt er automatisk funksjonsgjenkjenning, læring av brukervaner for å foreslå neste trinn, og forutsigelse av parametere for verktøy og materialer verkstedet allerede har brukt. Den samme tråden dukket opp en god advarsel: AI erstatter ikke dyp praktisk erfaring, og operatører som stoler blindt på adaptive systemer kan gå glipp av øyeblikket når programvaren kompenserer for et reelt oppsettproblem.
Dette er grunnen til at de fleste AI-assisterte CAM-arbeidsflyter fortsatt går gjennom en programmerer som gjennomgår verktøybanen, godkjenner den og sender G-koden til maskinen. Rollen skifter fra manuell generering til verifisering, som er raskere, men fortsatt dyktig. CNCZone-tråder om verktøybaneoptimalisering for maskiner som Biesse Rovers rapporterer konsekvent at automatisert banegenerering gir gode resultater for de fleste jobber, men drar nytte av manuell gjennomgang på komplekse nestede oppsett der algoritmen kan sikksakk unødvendig mellom boreklynger.
Prediktivt vedlikehold og kvalitetskontroll av datasyn
Den nest største AI-applikasjonen er alt som skjer rundt kuttet: å holde maskinen i god stand og inspisere delene som kommer av den.
Prediktivt vedlikehold bruker den samme sensorstakken som mater adaptiv kontroll. Spindelvibrasjonsspektre, motorstrømkurver og temperaturtrender sammenlignes med mønstrene som gikk forut for tidligere feil. Når modellen ser et lignende mønster som utvikler seg, flagger den problemet dager eller uker før maskinen faktisk ville svikte. For verksteder som opplever gjentakende feil Problemer med CNC-ruter og nedetid, det er her de mest målbare besparelsene ofte oppstår, siden uplanlagt spindelfeil på en industrimaskin kan koste 5,000 til 25 000 $i reparasjon pluss tapt produksjonstid. Lagre, kuleskruer, lineære føringer og spindler viser alle prediktive signaturer før katastrofal feil.
Kvalitetskontroll for datasyn peker høyoppløselige kameraer mot delen eller skjæresonen og kjører bildestrømmen gjennom trente nevrale nettverk. Systemet kan oppdage overflatedefekter, dimensjonsavvik, manglende funksjoner og verktøymerker mens delen fortsatt er på maskinen. Når en feil oppdages, kan kontrolleren sette programmet på pause, skjære funksjonen på nytt eller skrape delen og starte på nytt før mer materiale går til spille. MoldMaking Technology har dokumentert lukkede arbeidsflyter der inspeksjonsdata fra CMM-er automatisk mates tilbake til neste maskineringssyklus, noe som støtter det bransjen kaller shift-left-kvalitetskontroll.
For panelmøbellinjer og ATC-ruteceller der deler nestes og kuttes i høyt volum, skalerer visjonsinspeksjon i prosessen godt fordi kameraene kan monteres permanent og trenes én gang på verkstedets spesifikke produkter. Marginalkostnaden per inspisert del nærmer seg null etter det første oppsettet, og det er nettopp der AI-økonomi skinner.
AI-assistert CAM-programvare: Det nåværende landskapet
CAM-programvaremarkedet har omorganisert seg rundt AI raskere enn de fleste CNC-brukere forventet. Det finnes nå tre kategorier.
Generelle CAM-plattformer med AI-funksjoner inkluderer Autodesk Fusion 360, Mastercam og HyperMill MAXX, Siemens NX CAM og ESPRIT. Disse verktøyene integrerer maskinlæring i spesifikke operasjoner som adaptiv grovbearbeiding, kollisjonsunngåelse og funksjonsgjenkjenning, samtidig som de beholder den tradisjonelle CAM-arbeidsflyten som programmerere kjenner.
AI-native automatiseringsplattformer Plattformer som Toolpath og CloudNC fokuserer på å automatisere veien fra RFQ til G-kode. Disse plattformene tar sikte på å komprimere tilbud, design-for-produksjon-gjennomgang og CAM-programmering til én enkelt arbeidsflyt drevet av AI-forslag. Form- og dyseverksteder har ledet an i adopsjonen siden komplekse formdesign drar mest nytte av automatisert funksjonsgjenkjenning.
Innebygd AI i kontrollere er den nyeste kategorien. Siemens Sinumerik One, Fanuc iHMI og nye firmwareoppdateringer fra stasjonære CNC-byggere legger maskinlæring direkte inn i kontrolleren, slik at adaptiv kontroll fungerer selv når CAM-programvaren ikke støtter det. For verksteder som fortsatt bruker Mach3 CNC-kontrollerprogramvare eller eldre Weihong Ncstudio-installasjoner, er den praktiske løsningen vanligvis å oppgradere CAM først og kontrolleren deretter.
Et nyttig utgangspunkt for evaluering er Liste over CNC-programmeringsprogramvare, som legger ut landskapet til CAM-verktøy etter kapasitet og brukstilfelle. Derfra blir kjøpsspørsmålene spesifikke: hvilke materialer kjenner AI-modellen allerede til, hvor mange etterprosessorer leveres forhåndstestet, hva koster abonnementet over 5 år, og hvor mye omskolering vil verkstedets programmerere trenge.
Når det gjelder kostnader, ligger reelle tall rapportert i pristråder for programvare for praktisk maskinist og hobbymaskinist CAM mellom 600 $per år for basispakker og 3,000 til 12 000 $per plass per år for de store AI-forbedrede CAM-plattformene, med rabatter tilgjengelig for hobby- og pedagogisk bruk. Avkastningsberegningen er vanligvis innrammet rundt spart programmeringstid. Et verksted som fakturerer programmerertimer til 75 $og som får tilbake 6 timer per uke gjennom AI-assistanse, dekker et abonnement på 3,000 $på omtrent 7 uker.
Forretningsargumentet: Avkastning, kostnad og implementering for CNC-verksteder
Det vanligste spørsmålet butikkeiere stiller er om AI er verdt det for butikken deres spesifikt. Svaret avhenger av volum, miks og maskinens alder.
AI-drevet CNC-maskinering gir høyest avkastning i tre scenarier:
✓ Høyvolumsproduksjon der kort syklustidsgevinst kombineres på tvers av tusenvis av deler.
✓ Kompleks geometri på dyre materialer der verktøybrudd eller skrap er kostbart.
✓ Drift med eller uten lys der maskinen kjører uten tilsyn og må ta sine egne avgjørelser.
For lavvolums spesialtilpasset arbeid der hver jobb er forskjellig, krymper AI-fordelen. Modellen trenger data å lære av, og en engangsprototype gir den lite å jobbe med. Dette er delvis grunnen til at mange jobbbutikker først tar i bruk AI i CAM-programvaren sin, der det hjelper med programmeringstiden, og først senere i kontrollerne sine, der det hjelper med utførelse.
Eksempler på tilbakebetalingstider rapportert av CAM-leverandører og støpeverksteder ligger på rundt 9 til 14 måneder. Investeringen inkluderer programvarelisenser, sensortilpasninger der det er nødvendig, opplæringstid for programmerere og operatører, og løpende abonnementskostnader. Mot dette teller verkstedene vanligvis med tid spart på programmering, redusert skrap, lengre verktøylevetid og færre uplanlagte maskinstopp.
Den ofte oversette kostnaden er tilpasning av arbeidsstyrken. Programmerere som har brukt tjue år på å skrive verktøylinjer for hånd, motsetter seg noen ganger AI-forslag av profesjonell stolthet eller fordi AI-en tok feil på den første jobben. Verksteder som lykkes med AI har en tendens til å involvere sine beste programmerere i å finjustere systemet i stedet for å påtvinge det på dem, noe som konverterer erfaring til treningsdata i stedet for å forkaste den.
STYLECNC Maskinvare: ATC-rutere og panelmøbellinjer som AI-klare plattformer
Maskinvaresiden av AI-drevet CNC-maskinering er viktigere enn programvareleverandører vanligvis innrømmer. AI-programvare kan ikke justere en matehastighet som maskinen ikke kan utføre, kan ikke lese vibrasjonsdata uten sensorene, og kan ikke kjøre uten lys uten en automatisk verktøyveksler. Maskinen må være i stand til å reagere AI-en ønsker å gi.
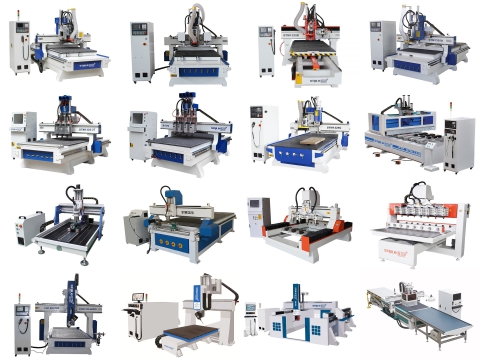
STYLECNC bygger sine industrielle produktlinjer med denne lagdelte kapasiteten i tankene. ATC CNC-ruterkategori dekker lineære og karusellbaserte automatiske verktøyvekslere på tvers av trebearbeiding, aluminium og 3D fresekonfigurasjoner. Den automatiske verktøyveksleren er grunnlaget for all AI-planleggingslogikk som trenger å planlegge verktøysekvenser på tvers av flere operasjoner uten operatørinngripen. Uten den er AI-optimalisering begrenset til hva et enkelt verktøy kan gjøre.
Ocuco intelligent produksjonslinje for panelmøbler viser hvordan en fullstendig integrert AI-klar celle ser ut i praksis. Linjen inkluderer automatisk lasting, nestet CAM, ATC-ruting, kantbånding og merking, med sensorer og strekkoder som sporer hvert panel gjennom arbeidsflyten. Når datakanalene er på plass, er det å legge til AI-drevet planlegging eller prediktivt vedlikehold på toppen en programvareoppgradering snarere enn en maskinvareoverhaling.
For verksteder som planlegger en flerårig AI-veikart, er den praktiske sekvensen vanligvis maskinvare først, programvare deretter. Å kjøpe en maskin med sensorhoder, nettverkstilkobling og ATC-kapasitet for å støtte AI senere er betydelig billigere enn å ettermontere en eldre maskin i etterkant. Gjennomgang Vanlige spindelfeil på CNC-ruteren og sensordekningen til en kandidatmaskin før kjøp er den typen due diligence som lønner seg når prediktivt vedlikehold med kunstig intelligens blir en budsjettpost tre år senere.
Ordliste: Viktige enheter innen AI-drevet CNC-maskinering
Bruk denne ordlisten som en rask referanse når du evaluerer AI CAM-plattformer eller AI-klar CNC-maskinvare.
| Begrep | Definisjon |
|---|---|
| Adaptiv kontroll | Justering av matingshastighet, spindelhastighet eller skjæredybde i sanntid basert på sensortilbakemeldinger under maskinering. |
| Verktøybaneoptimalisering | Algoritmisk forbedring av fresebevegelsen for å minimere syklustid, verktøyslitasje og overflatedefekter. |
| Forutsigbart vedlikehold | Forutsigelse av maskinkomponentfeil basert på mønstergjenkjenning av sensorer før feilen oppstår. |
| Datamaskinvisjonskvalitetskontroll | Kamerabasert inspeksjon av deler ved hjelp av nevrale nettverk for å oppdage defekter, dimensjoner og finish. |
| Maskinlæringsmodell | Algoritmen er trent på historiske maskineringsdata som forbedrer prediksjonene over tid. |
| Digital tvilling | Virtuell kopi av en fysisk maskin som brukes til å simulere, teste og optimalisere sykluser før de kjører på metall. |
| Edge computing | Maskinbasert prosessor som kjører AI-inferens lokalt uten å være avhengig av skytilkobling. |
| Lukket sløyfemaskinering | Arbeidsflyt der inspeksjonsresultatene automatisk mates tilbake til maskineringsparametere. |
| Funksjonsgjenkjenning | CAM-programvarefunksjon som identifiserer geometriske funksjoner i en CAD-modell og tilordner passende operasjoner. |
| Adaptiv rydding | Grovfresingsverktøybanestrategi som opprettholder konstant freseinngrep, ofte AI-forbedret. |
Ofte Stilte Spørsmål
Erstatter AI CNC-maskinister og CAM-programmerere?
Nei. Diskusjoner i tråden «AI CAM whats out there» for praktiske maskinister og bredere enighet i bransjen peker på at AI skal forbedre snarere enn å erstatte dyktige operatører. CAM-programmerere går over til å gjennomgå AI-genererte verktøybaner og finjustere systemet. Maskinister håndterer fortsatt oppspenning, oppsett, unntakshåndtering og vurderinger som AI ikke kan gjøre bare fra sensordata. Endringen ligger i ferdighetsmiks, ikke antall ansatte, og verksteder som involverer erfarne programmerere i AI-utrulling ser de smidigste overgangene.
Hva er den typiske avkastningen på AI-drevet CAM-programvare for en liten butikk?
Tråder for hobby-maskinist og praktisk maskinist om priser på CAM-programvare anslår reelle abonnementer til mellom 600 $per år for basispakker og 3,000 til 12 000 $per plass per år for AI-forbedrede plattformer. Verksteder tjener vanligvis inn kostnadene innen 8 til 14 måneder gjennom redusert programmeringstid, lavere skraprater og lengre verktøylevetid. Matematikken er mest gunstig for verksteder som kjører produksjonsvolum eller kompleks geometri der små gevinster per del er sammensatt.
Kan adaptiv matehastighet med AI skade CNC-maskinen min?
Diskusjonstråden om adaptiv mating i Practical Machinist dekker dette problemet direkte. Adaptiv kontroll leser spindelbelastning, vibrasjon og strøm og justerer matingen innenfor forhåndsinnstilte grenser. Riktig konfigurert beskytter den maskinen ved å redusere kraften når forholdene blir tøffe. Risikoen er å bruke AI til å maskere et reelt problem, som et sløvt verktøy eller en dårlig festeanordning. Erfarne operatører understreker viktigheten av å sjekke systemets tilregnelighet i stedet for å stole blindt på det.
Hvordan forbedrer AI optimalisering av verktøybane sammenlignet med tradisjonell CAM?
Tråder for optimalisering av verktøybanen i CNCZone og dokumentasjon fra CAM-leverandører beskriver flere forbedringer: fjerning av unødvendige verktøyinntrekkinger og sikksakkmønstre, valg av skjærestrategier som samsvarer med delens geometri, opprettholdelse av konstant inngrep under grovfresing og valg av verktøyrekkefølge for å minimere verktøybytter. Rapporterte gevinster inkluderer 10 til 30 prosent kortere syklustider og 40 prosent lengre verktøylevetid i gjennomsnitt, med de største gevinstene på komplekse 3D deler og nestede produksjonsserier.
Hvilke sensorer trenger jeg for å legge til AI i en eksisterende CNC-maskin?
Bidragsytere til praktiske maskinister og CAM-leverandører er enige om at minimumssensorstakken er spindelstrømovervåking, vibrasjonsakselerometre på spindelhuset og temperaturprober på hovedmotoren og lagrene. For kvalitetskontroll av datasyn, legg til et høyoppløselig kamera montert i arbeidssonen. Mange nyere maskiner leveres med disse sensorene installert. Eldre maskiner kan vanligvis godta ettermonteringer, men kalibrering tar tid, og dataene må kobles til en kontroller eller kantprosessor som kan kjøre AI-inferens.
Er AI nyttig for støpe- og dysemaskinering?
MoldMaking Technology har gjentatte ganger rapportert om bruk av kunstig intelligens i støpeverksteder, inkludert Siemens Sinumerik One digital tvillingintegrasjon og plattformer som Atomic Industries som automatiserer støpedesign og CAM-programmering. Støpearbeidet har fordeler, spesielt fordi komplekse hulrom, dyrt verktøystål og stramme toleranser belønner hver syklustidsreduksjon og hvert unngåtte verktøybrudd. Lukket sløyfe-inspeksjonsarbeidsflyter der CMM-data mates tilbake til maskinering, distribueres nå i produksjon i støpeverksteder over hele verden.
STYLECNC Industrielle CNC-rutere, produksjonslinjer for panelmøbler og ATC-maskineringssentre er konstruert som AI-klare maskinvareplattformer. Kontakt STYLECNC teamet for en vurdering av hvilken konfigurasjon som passer best til produksjonsvolumet, materialmiksen og AI-veikartet, eller gjennomgå CAD/CAM-programvarekatalog og Liste over CNC-programmeringsprogramvare for å kartlegge programvarestakken din mot AI-klar maskinvare før din neste utstyrsinvestering.