Kan en fiberlaser skjære aluminium?
Ja, fiberlasere kutter aluminium bra: bølgelengden på 1064 nm absorberer mye bedre i aluminium enn CO2 lasere, noe som gjør fiber til standardvalget. En fiberlaser på 1.5 til 2 kW kutter opptil 3 mm rent, 3 kW håndterer omtrent 6 til 8 mm, 6 kW når 12 til 16 mm, og 12 kW kutter opptil 30 mm, selv om kantkvaliteten forringes over omtrent 20 mm. Høytrykksnitrogenassistanse (15 til 20 bar) er nøkkelen til slaggfrie kanter.
Det ærlige svaret har to halvdeler. Fiberlasere kutter aluminium rutinemessig, i alt fra elektronikkskap til braketter for luftfart og batteribrett for elbiler. Og aluminium straffer fortsatt slurvete oppsett hardere enn stål, fordi to av materialegenskapene virker direkte mot fysikken i laserskjæring.
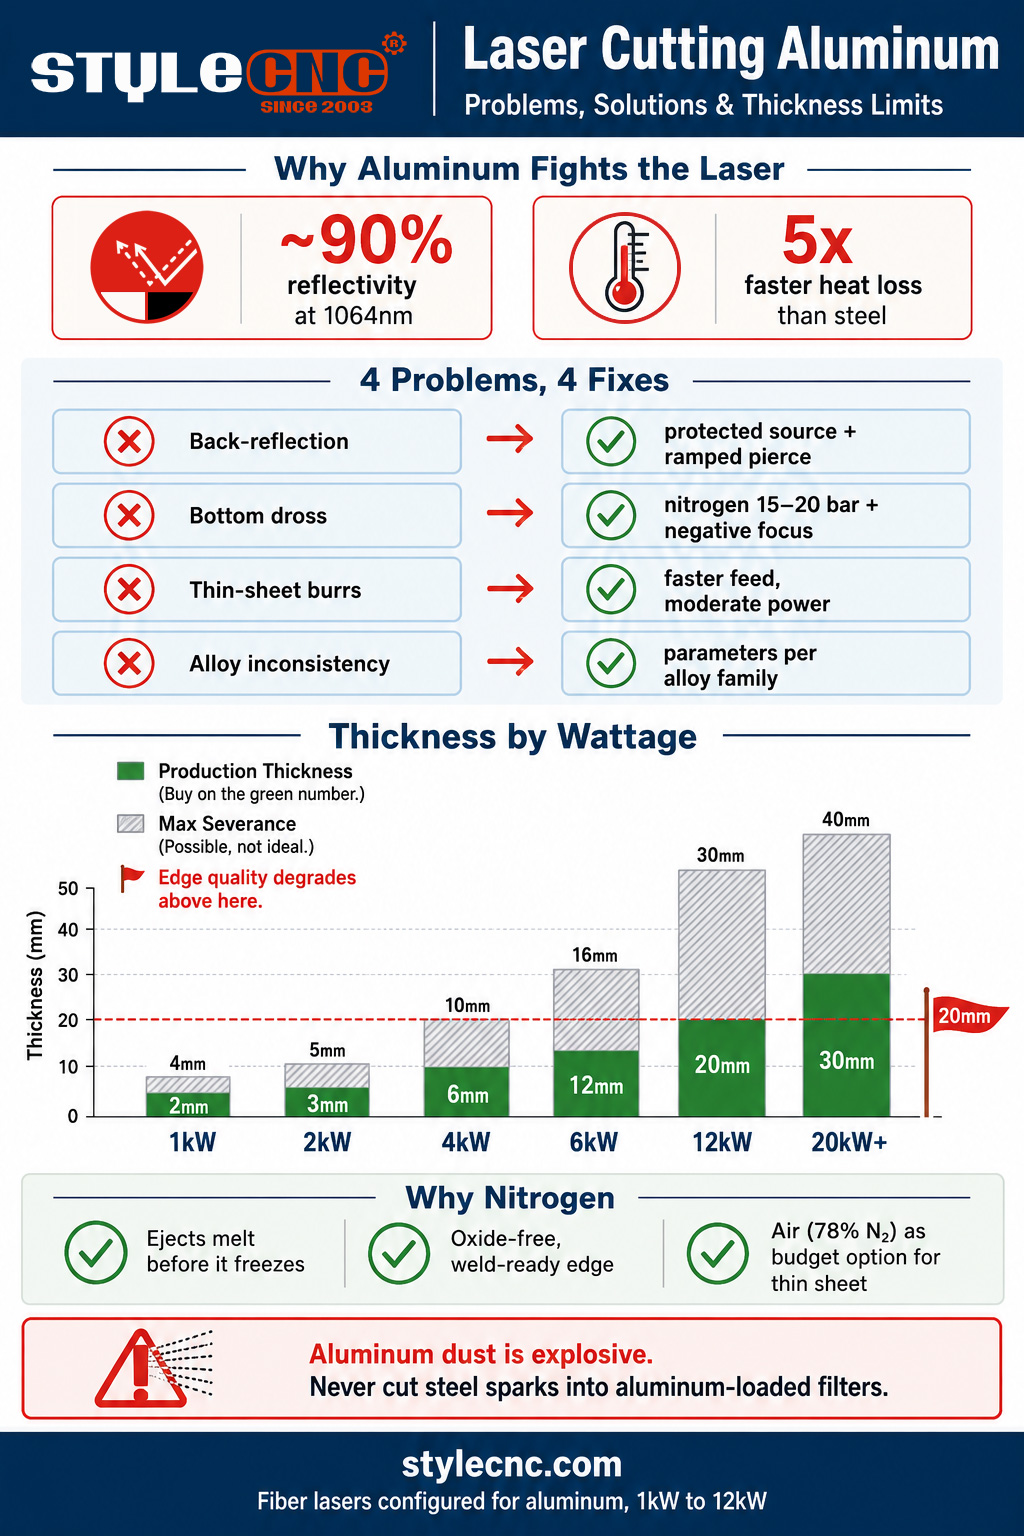
Det første er refleksjonsevne: aluminium reflekterer omtrent 90 prosent av fiberlaserens 1064 nm-stråle ved romtemperatur, så bare en brøkdel av den leverte effekten kobles først til materialet. Det andre er varmeledningsevne: med omtrent 237 W/mK mot omtrent 50 for stål, drenerer aluminium varme ut av skjæresonen nesten 5 ganger raskere. Strålen kjemper for å bygge et smeltebasseng mens den omkringliggende platen aktivt kjøler den ned. Alt som er vanskelig med laserskjæring av aluminium kan spores tilbake til disse to tallene.
De 4 problemene som ødelegger aluminiumskutt (og løsningene deres)
PROBLEM 1: Tilbakerefleksjon
Hvorfor det skjerUskåret aluminium fungerer som et speil ved 1064 nm. Under hullsetting, før smeltebadet dannes, reflekteres en del av strålen rett tilbake opp den optiske banen. På ubeskyttede maskiner kan dette skade skjærehodeoptikken eller, i alvorlige tilfeller, selve laserkilden, og det er derfor eldre kilder hadde advarsler om aluminium i manualene sine.
FiksingenModerne fiberlasere leveres med beskyttelse mot tilbakerefleksjon (isolatorer og sensorer som sender feil til kilden før de blir skadet). Bekreft at kilden er klassifisert for reflekterende metaller, hold hodet vinkelrett slik at refleksjoner ikke fokuserer rent tilbake, og bruk en skikkelig gjennomboringsrutine (økt effekt, lett defokusering) slik at speilfasen varer millisekunder i stedet for sekunder.
PROBLEM 2: Slagg på underkanten
Hvorfor det skjerDen definerende aluminiumsdefekten. Smeltet aluminium er tyktflytende, og platens høye konduktivitet kjøler ned smelten så raskt at den blir søleaktig før hjelpegassen kan støte den ut. Det halvstørknede metallet fester seg til bunnen av snittet og fryser til en hard, skarp kule som må slipes av. Tykkere plate gjør det verre: mer smeltevolum, samme unnslippningsvindu.
FiksingenUtstøting er bedre enn kraft. Kjør høytrykksnitrogen på 15 til 20 bar gjennom en større dyse, sett fokuset negativt (inn i materialet) slik at snittet holder seg bredt i bunnen og gir smelten en utgang, og senk matingen med 10 til 15 prosent fra stålekvivalente innstillinger. Hvis slagg vedvarer, fiks gass, dyse, avstandsstykke og fokus før du bruker mer effekt. Ekstra kraft på et dårlig utstøtt kutt fører bare til at mer smelte må renses bort.
PROBLEM 3: Rift og grove kanter på tynne ark
Hvorfor det skjerPå plater under 3 mm er den vanlige årsaken til flips: for mye varme, ikke for lite. For mye kraft eller langsom mating overoppheter den myke legeringen, snittkantene smelter tilbake, og kuttet avsluttes med en hevet grad og en stripete, grå kant i stedet for en ren, blank overflate.
FiksingenSkjær tynt aluminium raskt med moderat kraft og ren nitrogen. Kontroller dysens tilstand og sentrering (en slitt eller skjev dyse drar gasstrømmen sidelengs og får grader på den ene siden av snittet), og hold fokus på eller rett under overflaten for maksimal skarphet i kantene. Veljustert tynn aluminiumsplate skal komme blank, graderfri og klar for bremsing av bordet.
PROBLEM 4: Inkonsekvente resultater mellom legeringer
Hvorfor det skjerOperatører justerer parametere på én jobb og får slagg på den neste fordi aluminium ikke er ett materiale. Ren 1xxx-serie skjærer lett, men avgir mye slagg. 5xxx marinekvaliteter skjærer den reneste av de vanlige legeringene. 6xxx arkitektonisk ekstrudering krever nøye hastighetskontroll for å unngå brenning, og høyfast 7xxx luftfartsplate er den mest parameterfølsomme og sprekkutsatte av alle.
FiksingenLagre parametere per legeringsfamilie, ikke én aluminiumsinnstilling. Når en ny legering eller til og med et nytt parti ankommer, kjør et kort testkutt og juster hastighet og trykk før du setter i platen. De 15 minuttene med testkutt koster mindre enn ett kassert reir.
Tykkelsestabell for laserskjæring av aluminium etter effekt
Den viktigste forskjellen i ethvert tykkelseskrav er maksimal avskjæring kontra produksjonstykkelse. Maksimal avskjæring betyr at bjelken kommer sakte gjennom med en kantkvalitet som kan trenge etterarbeid. Produksjonstykkelse betyr stabil hastighet, rene kanter og repeterbarhet. Kjøp og gi tilbud mot produksjonsnummeret.
| Laserkraft | Produksjonstykkelse | Maksimal sluttvederlag | Merknader |
|---|---|---|---|
| 1 kW | 1 å 2 mm | 3 å 4 mm | Tynne ark, skilt, innkapslinger. Rent og raskt i vinduet |
| 1.5 til 2 kW | 2 å 3 mm | 4 å 5 mm | Inngangspunktet for pålitelig aluminiumsproduksjon |
| 3 kW | 4 å 6 mm | 8 å 10 mm | Perfekt sted for generell fabrikasjon og jobbbutikker |
| 6 kW | 8 å 12 mm | 16 mm | Dekker de fleste aluminiumsapplikasjoner tilstrekkelig |
| 12 kW | 12 å 20 mm | 25 å 30 mm | Kantkvaliteten forringes merkbart over ~20 mm |
| 20 kW+ | 20 å 30 mm | 40 mm+ | Platearbeid; dyp negativ fokus (-8 til -15 mm) kreves |
To fysikknotater forklarer hvorfor bordet flater ut øverst. Skalering fra effekt til tykkelse er sublineær: dobling av watt øker den brukbare tykkelsen med omtrent halvparten, ikke det dobbelte, fordi eksponenten i effekt-tykkelse-forholdet ligger rundt 0.65 for laserskjæring. Og spesifikt på tykk aluminium gjør arkets konduktivitet det til en kjøleribbe: ekstra watt sprer seg sidelengs inn i det omkringliggende metallet og forstørrer smeltebassenget raskere enn det fordyper kuttet, og det er derfor det å skyve kraft inn i et slagg-tykkplatekutt vanligvis tykner slagget i stedet for å rense det.
For det generelle metallbildet på tvers av stål, rustfritt stål og aluminium på hvert effektnivå, fiberlaserskjæretykkelse, hastighet og effektreferanse inneholder de komplette multimaterialtabellene som dette aluminiumsspesifikke diagrammet passer inn i.
Hvorfor nitrogenassistanse er viktig for aluminium
Hjelpegass har to funksjoner i laserskjæring: den skyter ut smeltet metall fra snittet, og den kontrollerer kjemien på skjæreflaten. På aluminium peker begge funksjonene mot nitrogen.
✓ Utstøting under trykkAluminiums hurtigavkjølende smelte må forlate snittet før den blir slask. Nitrogen ved 15 til 20 bar gjennom en dyse med større diameter gir den mekaniske strømmen som renser smelten i det korte væskevinduet. Dette er den største enkeltstående påvirkningsmekanismen mot slagg.
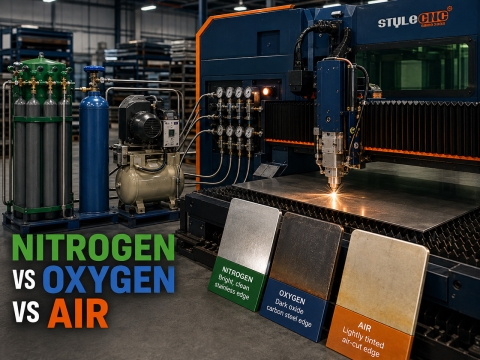
✓ Et inert kuttet ansiktOksygenassistanse, standard på karbonstål, reagerer med aluminium og danner hardt aluminiumoksid i og rundt snittet, noe som gjør kanten ru og kompliserer senere sveising eller anodisering. Nitrogen holder snittflaten blank, oksidfri og sveiseklar rett fra bordet.
✓ Ingen forbrenningshjelp uansettOksygen fortjener sin plass på karbonstål ved å bidra med eksoterm energi til kuttet. Aluminium tilbyr ingen slik bonus verdt oksidstraffen, så oksygenutvekslingen er en ulempe.
✓ Trykkluft som budsjettmiddelLuft består av omtrent 78 prosent nitrogen, og moderne høytrykksluftsystemer kutter tynt og medium aluminium akseptabelt til en brøkdel av prisen for nitrogen på flaske. Forvent et svakt grått skjær i kanten fra delvis oksidasjon. For skilting og generell fabrikasjon går det bra; for sveiseforberedelser og anodiseringsbundne deler, fortsett med nitrogen.
Den praktiske kostnadsnotatenNitrogenforbruket øker bratt med trykk og dysestørrelse, som er akkurat oppskriften på aluminium. Verksteder som skjærer aluminium daglig, rettferdiggjør vanligvis en nitrogengenerator raskere enn verksteder som kun produserer stål, og det er verdt å kvalifisere seg for luftassistansealternativet på ekte deler før man antar at flaskegass er den eneste løsningen.
Sikkerhetsmerknaden ingen bør hoppe over: Aluminiumstøv
Fint aluminiumspulver er eksplosivt, og laserskjæring genererer det. Faren er ikke selve skjæringen, men støvoppsamlingssystemet: aluminiumspulver som samler seg i filtre skaper en drivstoffmengde, og det klassiske ulykkesscenarioet er å skjære stål, hvis gnister fungerer som tennkilde, inn i et avsugssystem som allerede er lastet med aluminiumsstøv.
Beskyttelsesreglene er enkle. Hold støvsystemet rent etter en faktisk tidsplan, bland aldri stålgnister i aluminiumsfylte filtre (segreger arbeidet eller rengjør mellom materialskift), og følg avsugsprodusentens veiledning om våtseparatorer eller gnistfangere der aluminiumvolumet er høyt. Alle fiberlaserverksteder som skjærer aluminium i produksjonsvolum bør behandle dette som en stående prosedyre, ikke stammekunnskap.
STYLECNC Fiberlasere for aluminium
STYLECNC Fiberlaserskjæremaskiner leveres med konfigurasjonen aluminium krever: kilder beskyttet mot tilbakerefleksjon klassifisert for reflekterende metaller, høytrykkshjelpegasskretser for 15 til 20 bar nitrogenarbeid, og skjæreparameterbiblioteker med innstillinger for per legert aluminium. beste fiberlasermetallskjæremaskin linjen dekker området 1.5 til 6 kW der mesteparten av aluminiumsfabrikasjonen foregår, og laserkutter av metall Konfigurasjonen retter seg mot de tynne og mellomstore platearbeidene som dominerer produksjon av skap, skilt og paneler.
For butikker som presser inn i tykkplater, høyeffekts fiberlaser metallskjæremaskin skalerer inn i 12 kW-klassen der 20 mm produksjonsaluminium blir realistisk. Og for et fullstendig overblikk over inngangsnivåkapasiteten, er 1000W IPG fiberlaserskjæring 3 mm aluminiumsvideo viser nøyaktig hvordan den nederste raden i tykkelsestabellen ser ut på ekte materiale. Kontakt STYLECNC Kombiner med legeringer, tykkelsesområde og månedlig volum for en konfigurasjon og gasssystemanbefaling som er tilpasset aluminiumsarbeid.
Ofte Stilte Spørsmål
Kan en fiberlaser skjære aluminium uten å skade seg selv?
Ja, på enhver moderne maskin. Den historiske frykten kommer fra aluminiums omtrent 90 prosent reflektivitet ved fiberbølgelengden: under piercing reflekterer den ukuttede overflaten stråleenergi tilbake opp i optikken, og tidlige ubeskyttede kilder kan bli skadet. Nåværende fiberkilder leveres med tilbakerefleksjonsisolasjon og sensorer som feiler trygt, og det er derfor aluminium nå er et rutinemessig produksjonsmateriale. Bekreft kildens reflekterende metallklassifisering før du kjøper, og kutt deretter med trygghet.
Hvorfor er det slagg på laserskjæringene mine i aluminium?
Fordi smelten i aluminium avkjøles for fort til å slippe ut. Platen leder bort varme omtrent fem ganger raskere enn stål, slik at smeltet metall blir søleaktig i snittet og fryser til bunnkanten før gassen støter det ut. Den faste rekkefølgen som fungerer: øk nitrogentrykket mot 15 til 20 bar, monter en større dyse, skyv fokus dypere (negativt) inn i materialet, og mat sakte med 10 til 15 prosent. Legg til effekt bare etter at utstøtingen er riktig; mer effekt på et dårlig utstøtt kutt gir bare mer slagg.
Hvor tykt kan man laserskjære aluminium?
Etter effektklasse, i produksjonstermer: 1 kW håndterer 1 til 2 mm, 3 kW omtrent 4 til 6 mm, 6 kW omtrent 8 til 12 mm, og 12 kW kjører 12 til 20 mm med maksimal avrivning nær 30 mm. Over omtrent 20 mm forringes kantkvaliteten uavhengig av effekt fordi aluminiums konduktivitet sprer bjelkeenergien sidelengs inn i platen raskere enn den fordyper kuttet. Oppgi jobber basert på produksjonstykkelsen, ikke brosjyrens avrivningstall.
Trenger jeg nitrogen for å laserskjære aluminium?
For rene, sveiseklare og anodiseringsklare kanter, ja: høytrykksnitrogen skyter ut smelten og holder skjæreflaten oksidfri, og oksygen skader aktivt aluminium ved å danne hard oksid på kanten uten forbrenningsfordel i retur. Budsjettalternativet er høytrykks trykkluft, som er 78 prosent nitrogen og skjærer tynt til middels aluminium akseptabelt med en svak grå kanttone. Skilt og generell fabrikasjon kan kjøre luft; sveiseforberedelser og kosmetisk arbeid bør forbli på nitrogen.
Kan a CO2 laserskåret aluminium?
Dårlig, og det anbefales ikke. Aluminium reflekterer CO2 laserens bølgelengde på 10.6 mikron enda sterkere enn fiberens bølgelengde, slik at koblingen er dårligere, risikoen for tilbakerefleksjon er høyere, og det praktiske tykkelsesvinduet er tynt. Dette er en av hovedgrunnene til at metallfabrikasjon avgjørende gikk over til fiberkilder: 1064 nm-strålen absorberer flere ganger bedre i aluminium, noe som gjør en marginal CO2 prosess til en rutinemessig fiberprosess.
Hvorfor kutter forskjellige aluminiumslegeringer så forskjellig?
Legeringskjemien endrer smelteoppførselen. Ren 1xxx-serie aluminium skjærer lett, men produserer den tyngste slaggen. 5xxx marinekvaliteter er favorittene når det gjelder rene skjær. 6xxx arkitektoniske legeringer trenger disiplinert hastighetskontroll for å unngå brenning, og 7xxx luftfartsplate er den mest parameterfølsomme og sprekkutsatte familien. Variasjon fra batch til batch legger til et ekstra lag, selv innenfor én kvalitet. Løsningen er et parameterbibliotek per legeringsfamilie og et raskt testkutt når nytt materiale kommer inn.
Bunnlinjen
Aluminium skjærer vakkert på fiberlasere når oppsettet respekterer dets to definerende egenskaper. Refleksjonsevnen løses av beskyttede moderne kilder og disiplinert piercing. Konduktivitet, roten til slagg og tykkelsestaket, løses ved utkasting: høytrykksnitrogen, riktig dyse, negativt fokus og ærlig hastighet. Tilpass effekten til produksjonstykkelseskolonnen i stedet for kravet om avskjæring, hold parametere per legering og hold støvsystemet rent.
STYLECNC konfigurerer fiber laserskjæremaskiner for aluminiumsarbeid fra 1 kW arkkuttere til 12 kW platesystemer, med gasskretsene og parameterbibliotekene som materialet krever. Send STYLECNC Sett sammen tykkelsesområdet og legeringer for en anbefaling basert på tallene ovenfor.