Hva kan CNC-maskiner lage for å bygge en byggesettbil?
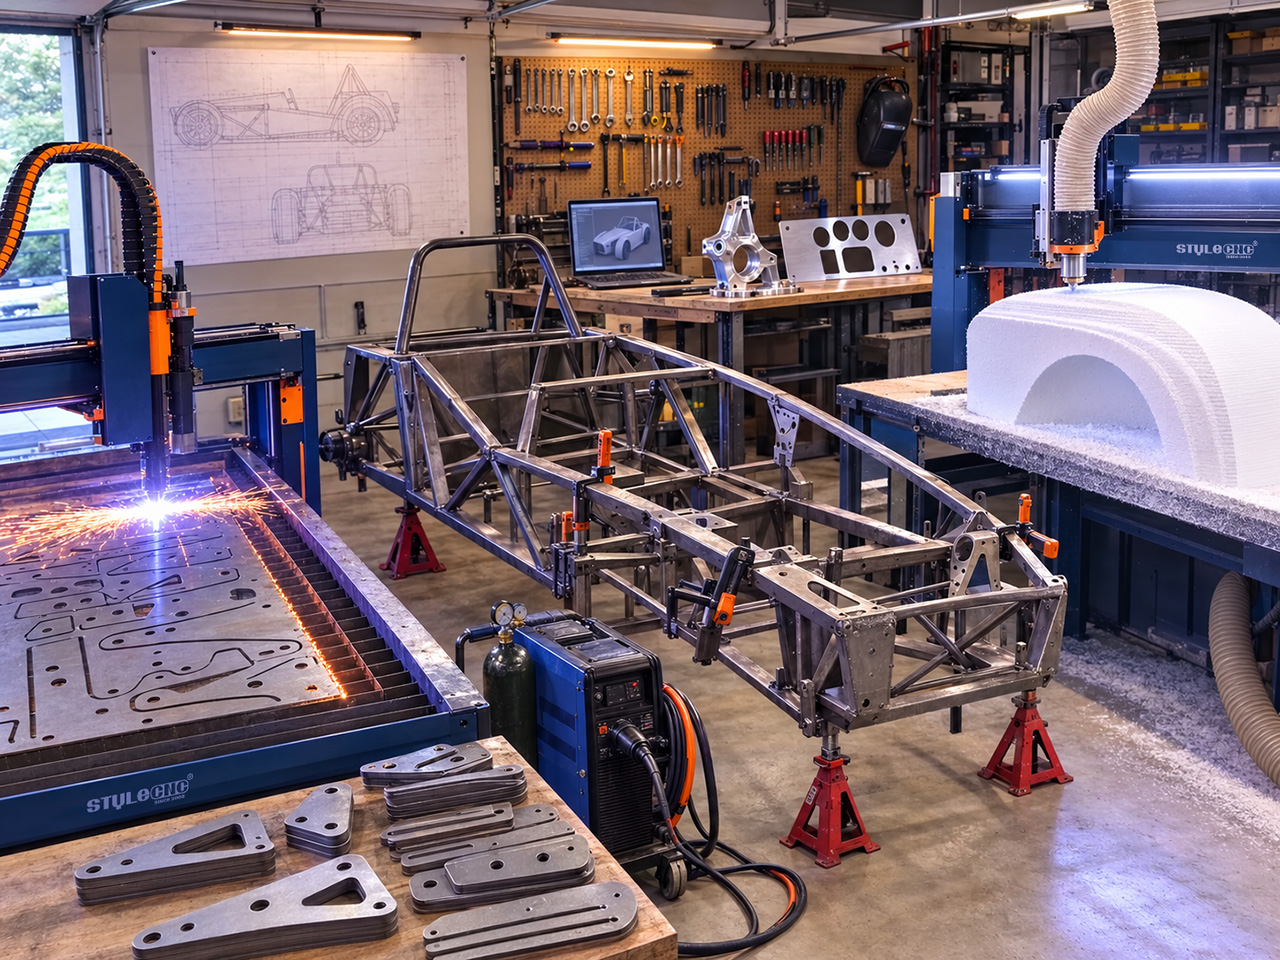
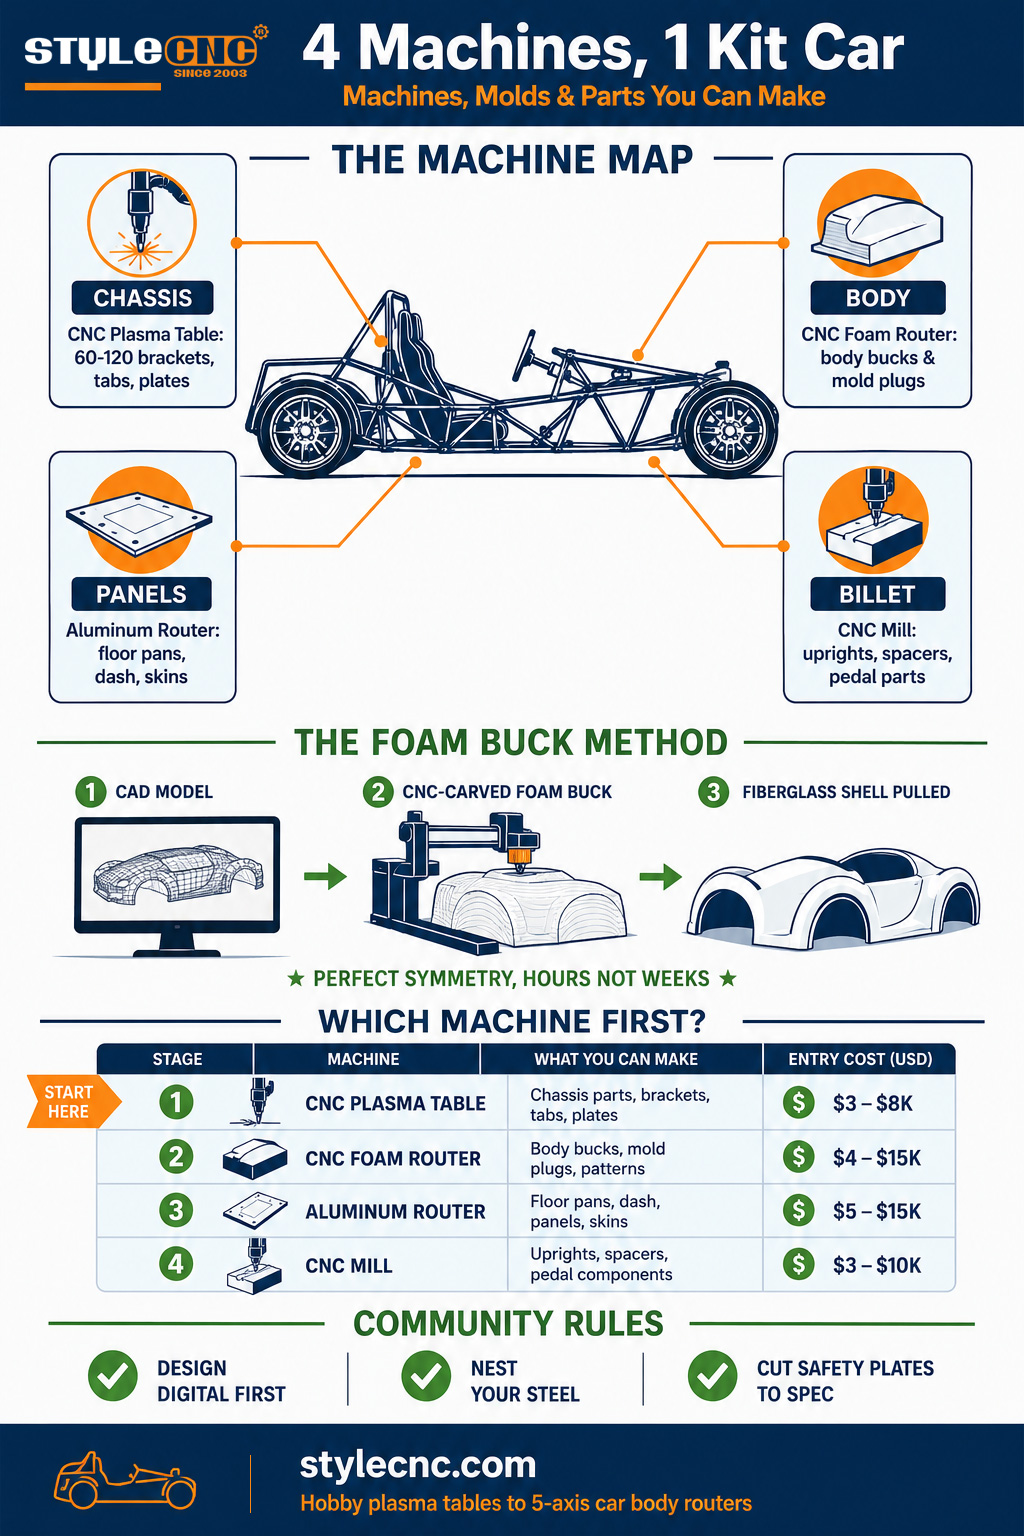
CNC-maskiner dekker fire byggesettbiljobber: et CNC-plasmabord skjærer chassisbraketter, tapper og forsterkningsplater fra stål; en CNC-skumfreser skjærer karosseribucks og støpeplugger i full størrelse; en CNC-freser skjærer dashbordpaneler, gulvpanner og interiørdeler; og en CNC-fres maskinerer billet-understell og motorkomponenter. Byggere starter vanligvis med et plasmabord.
Bygging av byggesettbiler er egentlig fire fabrikasjonsdisipliner med én og samme funksjon: stålchassisarbeid, komposittkarosseri, panelmontering og presisjonsmekaniske deler. Hver disiplin er tydelig knyttet til én CNC-maskintype, og ingen av dem krever industrielt utstyr. Alt nedenfor passer til en garasje med to biler.
Beviset fra lokalsamfunnet er overalt. Forummedlemmer på LocostUSA kutter chassisplater og braketter på CNC-plasmabord som er bygget eller kjøpt spesielt for bilprosjektene sine, og én bygger bemerker at det er mye enklere og raskere å kutte braketter og tapper på maskinen enn med vinkelslipere og stikksager. Andre lager karosseristrukturer av glassskumglass over CNC-formede bukker. Maskinene har blitt en del av hobbyen snarere enn en snarvei rundt den.
Chassiset: CNC-plasma for braketter, tapper og plater
MASKIN 1: CNC-plasmaskjærebord
Arbeidshesten til et chassis bygget fra grunnen av. En Locost-stil spaceframe trenger dusinvis av stålbraketter, fjæringstapper, motorfesteplater og forsterkningsforsterkninger, og hver og en av dem er en flat 2D-profil som et plasmabord kutter fra 3 til 6 mm bløtt stål på sekunder. Bare monteringsføtter for veltebur illustrerer presisjonstilfellet: motorsportregler krever vanligvis forsterkningsplater med minst 3 mm tykkelse og et minimumsareal, sveiset til skallet med spesifikke boltemønstre. Å kutte disse til tegning på et CNC-bord slår håndsliping hver gang.
Arbeidsflyten speiler skiltverkstedet og metallkunst-prosessen: tegn braketten i CAD (eller last ned DXF-filer fra fellesskapet, som Locost-verdenen deler fritt for bok-chassis-plater), legg delene på et ark og skjær ut. Et LocostUSA-medlem med laser- og CNC-tilgang tilbød nettopp dette til fellesskapet: send tegninger, motta ferdige chassis-plater, ingen minimumsbestilling. Med ditt eget bord lever den tjenesten i garasjen din.
A 4x4 hobby CNC plasmabord dekker brakett-og-tapp-arbeidet til en komplett chassisbygging, og større CNC-plasmaskjærebord Legg til kapasitet for gulvpanner, brannmuremner og girkassetunnelpaneler kuttet fra hele plater. Byggefirmaer som fullfører bilen sin, beholder ofte tabellinntekten som en bijobb, den nøyaktige veien som dekkes i forretningsguiden for plasmametallkunst.
Hvis bedriften din krever høyere skjærepresisjon for metalldeler til bildeler, a fiber laserskjermemaskin er et bedre alternativ.
Kroppen: CNC-skumspenner og støpeplugger
MASKIN 2: CNC-skumruter (3-akset til 5-akset)
Den største enkeltstående CNC-oppgraderingen innen byggesett for biler. Tradisjonelt glassfiberkarosseri starter med en håndformet bukk: uker med forming, sliping og symmetrisk øyeforming. En CNC-skumfres skjærer den samme bukken fra EPS- eller polyuretanskumblokker direkte fra 3D modell, perfekt symmetrisk, i timer. Legg glassfiber over bukken, trekk i skallet, og kroppen matcher CAD-en. LocostUSA-byggere beskriver standardmetoden presist: skummet fungerer bare som en midlertidig bukk til glass over, deretter kommer glasset av og skummets jobb er gjort.
Det er her den digitale tråden lønner seg mest. Nesekoner, skjermer, ventiler og komplette karosseriskall kan modelleres én gang, speilvendes for perfekt venstre-høyre-symmetri og skjæres i seksjoner som limes til en fullstørrelsesplugg. Designendringer koster en ny kutting, ikke en omstart. For engangs karosseriarbeid monterer produsentene glass direkte over bukken. For repeterbare deler blir bukken pluggen for en skikkelig glassfiberform.
Ocuco STYLECNC galleri for applikasjoner for skumbearbeiding viser denne typen arbeid, og 4-akset CNC-skumkutter håndterer roterende utskjæring for hjulbueseksjoner og sammensatte kurver. I toppen skaleres den samme prosessen til full produksjon: STYLECNC 5-aksede rutere skjærer komplette bilkarosseribukker for prototyping av biler, og 3D video om skumskjæring for bilstøpefremstilling viser en fullskala støpeform som blir maskinert, den industrielle versjonen av akkurat det en garasjebygger gjør i byggesettskala.
Paneler og billet: Fresen og fresen
MASKIN 3: CNC-ruter (aluminiumskompatibel)
Panelverkstedet. Gulvpanner i aluminium, deksler til girkassetunneler, dashbord med utsparinger for målere, setemonteringsplater og interiørlister kommer alle fra en portalfreser som kutter aluminiumsplate og komposittpanel. Locost-tradisjonen nagler aluminiumsskinn til rammen omtrent hver tomme, og en freser kutter hver skinne, hvert lynhull og hvert referansemerke for naglelinjen til tegningen. Dashbord alene rettferdiggjør maskinen for mange byggere: målehull, utsparinger for brytere og graverte etiketter i ett oppsett.
MASKIN 4: CNC-fres (hobby til full størrelse)
Avdelingen for presisjonsdeler. Opphengsstøtter, bremsekaliperbraketter, styrestangavstandsstykker, pedalenheter, motorfestegrensesnitt og girspakkomponenter er billetaluminiums territorium: deler som bærer last, trenger reelle toleranser og boltes til maskinerte overflater. En hobbymetallsliper håndterer det meste i 6061-T6, med 7075-T6 reservert for de virkelig høybelastningsdelene. Byggere på Locost-forum modellerer hele opphengssystemer i CAD før de kutter en enkelt del, noe som betyr at hver brakett allerede finnes som en maskinbar fil.
For billetarbeidet, den hobby CNC-fresemaskin for metall dekker brakett-og-avstandsstykke-klassen av deler, og materialgrunnleggende elementer (billet versus støpt, 6061 versus 7075, matinger og hastigheter) er dekket i veiledningen for maskinering av billetaluminium. For panelarbeid er Monteringsveiledning for CNC-ruter for aluminium beskriver kravene til spindel, verktøy og fastholding.
Hvilken maskin først? Byggetrinnstabellen
Få byggere kjøper alle fire maskinene. Den riktige første maskinen avhenger av hvilket trinn i byggingen som bruker opp timene dine, og hva du allerede outsourcer. Tabellen tilordner maskin til byggetrinn, typisk antall deler og inngangskostnad.
| Byggescenen | Machine | Typiske deler | Inngangskostnad (USD) |
|---|---|---|---|
| Chassisproduksjon | CNC plasma bord | 60 til 120 braketter, faner, plater, kiler | 3,000 til 8,000 |
| Karosseri og former | CNC-skumruter | 1 sett med buck- eller plugg (nese, skjermer, kullbuss) | 4,000 til 15,000 |
| Paneler og interiør | Aluminiumsegnet ruter | 15 til 30 skinn, panner, dashbordpaneler | 5,000 til 15,000 |
| Billet-komponenter | Hobby CNC-fres | 10 til 25 maskinerte deler | 3,000 til 10,000 |
For de fleste skrapeloddbyggere vinner plasmabordet den første kjøpsbeslutningen: chassiset har det høyeste antallet deler, delene er enkle 2D-profiler, og den sterkeste presedensen i lokalsamfunnet er. Byggere som starter med et kjøpt rammesett, hopper over til skumfresen eller -fresen, avhengig av om karosseri eller mekanisk tilpasning er den største ambisjonen.
3 praktiske notater fra byggemiljøet:
✓ Design digitalt først: Locost-byggere modellerer i økende grad hele chassiset og fjæringen i CAD før de kutter noe. Hver brakett du modellerer er en kuttet fil du allerede eier, og delte fellesskapsmodeller gir deg et forsprang.
✓ Nestle stålet ditt: Et chassis med braketter nestes på noen få plater. Å skjære dem i én økt er bedre enn å lage deler én om gangen i flere måneder, og nestevanen går rett fra plasma- og ACP-arbeidsflytene.
✓ Følg reglene: Hvis bilen noen gang skal konkurrere, må du kutte sikkerhetsplater i henhold til godkjenningsorganets spesifikasjoner fra starten av. Tykkelse, areal og antall bolter på forsterkningsplatene er skrevet inn i motorsporthåndbøker, og CNC-kuttede deler dokumenterer samsvar mye bedre enn håndlagde deler.
Ofte Stilte Spørsmål
Kan man virkelig CNC-skjære et chassis for et kit-bil?
Brakettene, tappene, platene og kilene, ja; selve rørrammen er fortsatt kuttet, hakket og sveiset for hånd. LocostUSA-medlemmer bruker CNC-plasmabord spesielt for chassisplatearbeid, og medlemmer av fellesskapet med CNC-tilgang har tilbudt chassisplatetjenester tilskjæring etter tegning uten minimumsbestilling. Rammerørene er fortsatt et sveiseprosjekt, som uansett er det meste av moroa.
Hvordan lager byggere karosseristøpeformer til biler med CNC?
Standardmetoden skjærer ut en bukk fra EPS eller polyuretanskum på en CNC-ruter, direkte fra 3D kroppsmodell. Glassfiber legges over bukken, herdes og trekkes, og som LocostUSA-byggere beskriver det, fungerer skummet bare som en midlertidig form å glassere over. For repeterbare deler blir det første trekket pluggen for en produksjonsform. CNC-skjæring gjør bukken perfekt symmetrisk, noe håndforming aldri helt oppnår.
Hvor kommer DXF-filer og -tegninger for byggesettbiler fra?
Locost-verdenen er bygget på delte planer: det originale Ron Champion-bokchassiset, raffinert av fellesskapet 3D modeller på forum som LocostUSA, og DXF-biblioteker for braketter som deles av byggere. Mange byggere modellerer sitt eget oppheng i CAD (Inventor, Fusion 360, AutoCAD er alle vanlige i byggelogger) og genererer kuttefiler fra disse modellene. Enhver 2D-braketttegning blir en plasma- eller ruterskjærefil på få minutter.
Hvilken CNC-maskin bør en byggesettbil kjøpe først?
For en scratch-konstruksjon, plasmabordet: chassiset trenger flest CNC-kuttede deler (60 til 120 braketter og plater), inngangsbordene starter rundt 3,000 USD, og maskinen fortsetter å tjene penger etter konstruksjonen ved å skjære kunst, skilt og deler for andre byggere. For en rammebygg der karosseri er prosjektet, tar en skumkompatibel freser det første sporet i stedet.
Kan en hobby-CNC-fres lage deler til oppheng?
Lastbærende braketter, avstandsstykker, kaliperadaptere og pedalkomponenter i 6061-T6-billet, ja, innenfor maskinens stivhetsgrenser og med fornuftige ingeniørmarginer. Sikkerhetskritisk geometri fortjener skikkelig analyse uavhengig av hvem som maskinerer den; Locost-fellesskapets norm er å modellere fullfjæringen i CAD, som plasserer hver del ett CAM-trinn fra fresen. Reserver 7075-T6 for de virkelig høybelastede delene.
Bunnlinjen
En byggesettbil består av fire fabrikasjonsprosjekter, og CNC har nå en maskin for hvert prosjekt: plasma til chassisstålet, skumskjæring til karosseribukken, en aluminiumsfres til panelene og en fresemaskin til billetdelene. Ingenting av dette fjerner håndverket. Det fjerner slipingen, det asymmetriske karosseriet og månedene med fabrikasjon av én brakett om gangen som stopper de fleste prosjekter før lakkering.
STYLECNC bygger garasjeskalaversjoner av hver maskin i denne veiledningen, fra hobby plasmabord gjennom skumskjærende rutere og metallkompatible møller, opp til 5-aksede systemer som skjærer ut hele bilkarosserier for prototyping av biler. Kontakt STYLECNC samarbeid med byggeplanen din og delelisten du vil stoppe outsourcing.