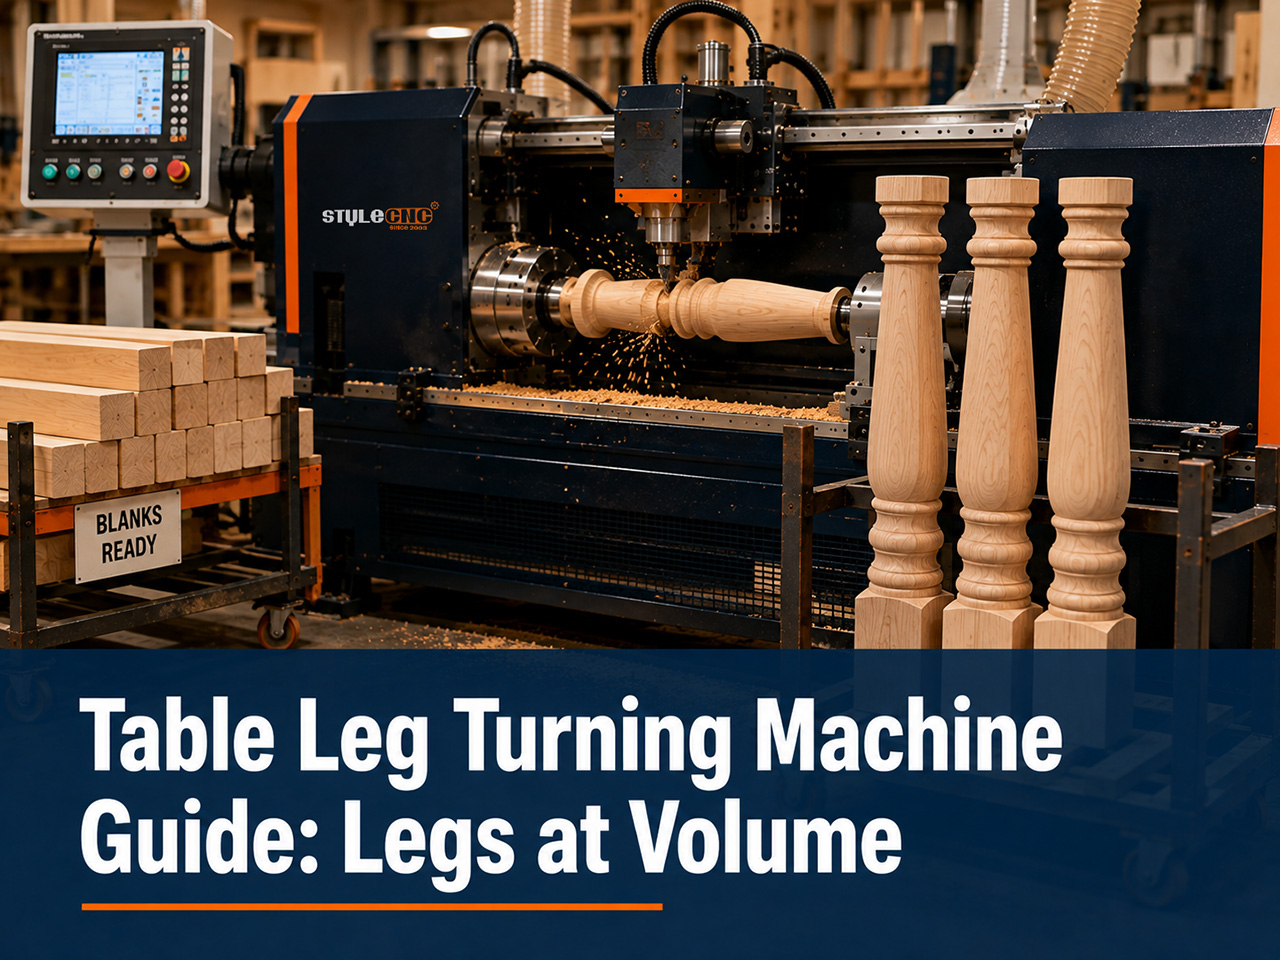
Ben er den applikasjonen som selger flest tredreiebenker enn noen annen, fordi de kombinerer alt maskinen er god på: gjentatte identiske deler, profiler som er for trege til å dreie for hånd i volum, og en kvalitetsstandard der ett uensartet ben ødelegger et bord. Denne veiledningen kartlegger benstiler til maskinklassen som produserer dem, viser konsistens i tall og dekker emnene, økonomien og tilstøtende deler som den samme maskinen låser opp.
Benstiler tilordnet maskinkapasitet
Møbelben sorteres inn i fem produksjonsfamilier, og hver familie har en minimumsmaskinklasse som produserer dem effektivt:
| Benstil | Maskinklasse | Sykluskarakter | Måling |
|---|---|---|---|
| Rette og avsmalnende ben | Enkelakset automatisk | Enkel kontinuerlig profil, raskeste sykluser på maskinen | Ben per time med din taperlengde |
| Dreide tradisjonelle profiler | Enkel eller dobbel akse | Perler, viker og vaser fra én tegnet omriss | Syklustid på den dypeste profildetaljen |
| Knapbein, firkantet til rund | Dobbelakse med indeksering | Kvadratisk blokk bevart ved snekkersonen, vendt nedenfor | Overgangssprøhet ved pommelskulderen |
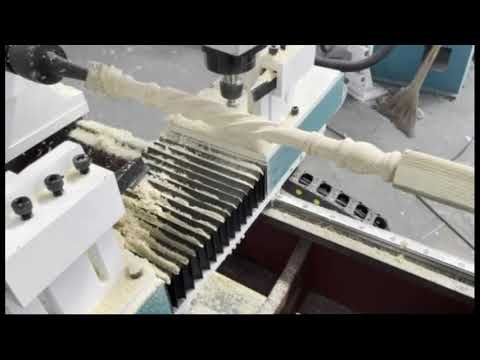
| Riflete og rørformede ben | 4-akset med utskjæringsspindel | Dreiepassering pluss indekserte utskjæringspasseringer i én klemme | Fløytetall og dybdekonsistens rundt beinet |
| Tauvridning og utskårne ben | 4-akset med utskjæringsspindel | Spiralformede verktøybaner langs det roterende emnet | Vri tonehøydetilpasning på tvers av et 4-bens sett |
Kartleggingen går én retning: en 4-akset maskin dreier glatte koner uten problemer, men ingen enakset maskin skjærer et spor. Kjøp den mest krevende stilen katalogen din faktisk selger, ikke den mest krevende stilen du beundrer, og konfigurasjonsstigen i veiledning for å kjøpe riktig CNC-tredreiebenk viser hvilke modeller som sitter ved hvert trinn.
Konsistens i batcher: Argumenter mot hånddreiing
Et spisebord trenger fire matchende ben, og en restaurantbestilling trenger førti. Hånddreiing oppnår matching gjennom ferdigheter og jigger; maskinen oppnår det per definisjon, siden hvert ben kjører den samme filen. Den praktiske toleransen på tvers av en CNC-batch ligger innenfor brøkdeler av en millimeter, strammere enn noen montering noen gang vil avsløre.
Møbelprodusenter formulerer smerten på kjente måter: det fjerde benet tok like lang tid som de tre første til sammen, eller klienten la merke til at de to forbena bulte ut forskjellig i ettermiddagslyset. Dette er konsistensfeil, ikke hastighetsfeil, og konsistens er maskinens naturlige fordel. Hastighet kommer som en bonus: en profil som tar en erfaren dreier ti minutter, går på 2 til 4 minutter på en enakset maskin og omtrent halvparten så mye på en toakset maskin.
Ferdige bensett på tvers av koniske, tradisjonelle og utskårne stiler er enklest å bedømme i CNC-dreiebenk prosjektgalleri, der samsvar er synlig på en måte spesifikasjonsark ikke kan vise.
Det finnes en annen konsistensdividende som først dukker opp måneder senere: nye bestillinger. En kunde som kjøpte 6 stoler i fjor vår bestiller 2 til, og maskinen kjører den lagrede filen på nytt til et identisk par. Håndarbeidet tilnærmer seg originalene; filen reproduserer dem, noe som gjør matchende erstatninger fra en profesjonell utfordring til rutinemessig virksomhet.
Blanke og hardtre for beinarbeid
Benemner starter som firkantede materialer: vanligvis 45 til 80 mm firkantede for spisebord- og sidebordben, opptil 100 mm og mer for tunge ben i gårdshusstil og arbeidsbenker, kuttet noen centimeter over ferdig lengde for klemmestubbene. Rett trestruktur langs hele lengden er ikke kosmetisk preferanse; trestruktur som går ut gjennom en slank ankel er der bena brekker i bruk.
Bøk, lønn, bjørk, eik og gummitre dominerer produksjonsdreiing fordi de skjærer rent, holder profildetaljene og tar farge jevnt over et sett. Den samme artens oppførsel som styrer alle produksjonsapplikasjoner for trebearbeiding gjelder ved dreiebenken: tett, rettfibret materiale belønner bladet, og figurformet eller kvistet materiale belaster det. Reserver den dramatiske strukturen til bordplater og bruk beina i blankt materiale.
Syklusøkonomi per hundre etapper
Kjøpsregningen er tydeligst i batchskala:
✔ Hand turning at 10 minutes per plain leg: a hundred legs is roughly 17 turner-hours, before a single carved detail.
✔ Single axis machine at 2 to 4 minutes per leg: the same hundred in 4 to 7 machine-hours with the operator free between loads.
✔ Double axis: the hundred legs land in 2 to 4 hours, inside a single morning.
✔ 4-axis carved legs: cycle times stretch with carving density, but the alternative is not slower production, it is declining the order.
Priset mot en faglært lønn sparer hundre-etappe-serien en arbeidsdag eller mer hver gang den kjører, og det er derfor verksteder med mange etapper tjener inn maskinkostnadene innen det første stabile året. Det ærlige forbeholdet gjelder den andre veien: en butikk som selger ti etapper i uken kjøper ledig kapasitet, og de mindre båndene betjener den bedre.
Utover beina: Hva den samme maskinen dekker
Maskinen som dreier bordbein er ikke et verktøy som brukes kun i ett produkt. Trappebalustre og trappestolper er ben med et annet navn, lengre og slankere, men med samme mellomliggende funksjon. Baseballkøller er en slank kon med et krevende håndtak, bruksområdet som gjorde dobbelakset støtte berømt. Sengerekker, lyktestolper, søyler og stolspindler kjører alle fra den samme tegnede arbeidsflyten.
Den bredden er kommersielt viktig, fordi bestillinger på ben kommer i bølger, og maskinen tjener penger året rundt på den tilstøtende katalogen. Et verksted som gir tilbud på møbelben i dag og trappepakker neste sesong, kjører én maskin, én arbeidsflyt og ett operatørferdighetssett på tvers av begge. Lengden på sengebunnen som er kjøpt for nye stolper, fremtidssikrer også benarbeidet, noe som er et stille argument for å dimensjonere kapasiteten én katalog foran nåværende bestillinger.
Vanlige feil i beinproduksjon
✔ Buying single axis capability for a catalog whose bestsellers are fluted.
✔ Running figured stock for legs and losing the batch to tear-out at the ankles.
✔ Skipping the steady rest on slender styles and sanding chatter out of forty legs by hand.
✔ Cutting blanks to finished length and leaving no clamping stub for the chuck.
✔ Quoting carved leg work from plain-leg cycle times.
Sjekkliste for en benmaskin
✔ List your 5 bestselling leg styles and mark the most demanding one; that style sets the machine class.
✔ Confirm maximum blank length and square section against your heaviest catalog leg.
✔ Match cycle times to your largest recurring order, not your average week.
✔ Verify pommel and indexing capability if square-top joinery legs are in the catalog.
✔ Price the double axis step against your turner-hours at batch scale.
Ofte Stilte Spørsmål
Kan én maskin lage både koniske moderne ben og dreide tradisjonelle ben?
Ja. Begge er kontinuerlige profiler fra en tegnet omriss, og enhver produksjonsmaskin med én akse kjører begge. Stilendringen er en filendring, og det er nettopp det som gjør butikker med blandede kataloger til naturlige kjøpere.
Hvilken maskin trenger jeg til riflede eller tauformede bein?
En 4-akset maskin med en utskjæringsspindel. Den roterende aksen indekserer eller roterer beinet mens en fresebits kutter sporene eller spiralen, et arbeid ingen dreieblad kan utføre. Alt under denne klassen produserer kun runde profiler.
Hvor mange bein per dag kan en CNC-dreiebenk realistisk sett produsere?
En maskin med én akse produserer 100 til 200 bein på 2 til 4 minutter per glatt bein med jevn belastning; en maskin med to akser dobler omtrent det. Utskårne stiler skaleres ned med utskjæringstettheten, så siter fra dine egne profiler.
Kan den dreie knappenålsbein som forblir firkantede øverst, til snekkerarbeid?
Ja, på maskiner med indeksering som holder den firkantede seksjonen uberørt og dreier under skulderen. Bekreft knappens kapasitet eksplisitt når du gir tilbud, siden den skarpe overgangen fra firkant til rund er en spesifikasjon, ikke en gitt.
Hvilken blank størrelse trenger typiske spisebordben?
De fleste spisebordbein starter fra 60 til 80 mm firkantet konstruksjon, rundt 750 mm lang pluss klemmestubber; sidebord er mindre, og benkben i gårdshusstil er større. La det tyngste katalogbenet ditt bestemme maskinens kapasitetsspesifikasjon.
Vil alle fire beina i et sett virkelig matche?
Innenfor brøkdeler av en millimeter, fordi alle kjører det samme programmet på de samme emnene. De synlige avvikene som overlever kommer fra variasjon i materialet og flekkopptak, og det er derfor matchende sett kuttes av konsistent, klart materiale.
Kan den samme maskinen lage korte jobber som knuteføtter og sofaben?
Vanligvis ja, mellom sentre med stubbtoleranse, selv om veldig kort fettarbeid er maskinens minst komfortable format. Hvis bolleføtter dominerer katalogen, bekreft minimum dellengde og chuckalternativer før du kjøper.
Er en bordbenmaskin forskjellig fra en baseballkølledreiebenk?
Samme maskinfamilie, ulik vektlegging. Flaggermus belønner dobbeltakseklassen for støtte med slankt håndtak, ben belønner kapasitet og indekseringsmuligheter. En dobbeltakset produksjonsdreiebenk dekker begge katalogene, og det er derfor mange verksteder bruker nettopp det.
Match benkatalogen din med en konfigurasjon
Fra koniske maskiner med én akse til 4-aksede utskjæringsmodeller, sammenlign hele utvalget av CNC-dreiebenker for dreiing og utskjæring og få et gratis tilbud tilpasset dine benstiler, emnestørrelser og batchvolum.